Жаңалықтар

Суық илектелген катушкалар бетіндегі ақауларды анықтау бойынша нұсқаулық: ақауларды жіктеуден қабылдау туралы шешімге дейін

NatureSteel суық илектелген катушкалартұрмыстық техника, автомобиль және аппараттық штамптау өнеркәсібінде кеңінен қолданылады. Ыстық илемделген катушкалардан негізгі айырмашылығы парақ бетінде жатыр: ыстықтай илектелген жолақтардың масштабы, кедір-бұдырлы беттері және үлкен өлшемдік төзімділігі бар; Суық илектелген жолақтар таза, тегіс беттерді және дәл өлшемдерді қамтамасыз ететін бөлме температурасында көп өтпелі илектеуден өтеді.


Беткі ақаулар суықтай илектелген катушкалар үшін маңызды қауіптер болып табылады. Шиыршық іздері, сызаттар, сарғыш дақтар, катушкалардың бітелуі және басқа ақаулар жеңіл жағдайларда бөліктердің басылуына және бояу кратерлерінің штампталуына немесе ауыр жағдайларда толық топтаманың қабылданбауына әкелуі мүмкін. Кейбір ақаулар жеткізу кезінде жасырын болып қалады және тек штамптау кезінде пайда болады, бұл жауапкершілікке қатысты дауларды оңай тудырады.


Бұл құжат пайдаланушыларға ақауларды анықтауға, сәйкес өндірістік процестерді қадағалауға, сапаны стандарттарға сәйкес бағалауға және өндірістік желілерден теңіз жүк орамына дейінгі профилактикалық бақылауларды жүзеге асыруға көмектеседі. Ол сатып алу персоналы, сапа инспекторлары және тиісті инженерлер үшін анықтама ретінде қызмет етеді.


I. Неліктен беттің сапасы штамптау өнімділігін тікелей анықтайды


Бетінің сапасы тек эстетикалық мәселе емес; оның әсері бүкіл өндіріс тізбегін таратады.


Бірінші кезең: Штамптау. Шламдар (бетінде көрінетін ішкі қосындылар) крекингті штамптау үшін бастама нүктелері ретінде әрекет етеді. Терең сызу кезінде жиектердегі микро-жарықтар жарықтарға таралады. Тегістігі нашар толқынды парақтар қалыптардың ішінде тұрақсыз орналасуды тудырады және бөлік өлшемдерінің рұқсат етілмегендігіне әкеледі.


Екінші кезең: қаптау және гальваника. Майдың қалдығы бояу кратерлері мен электрофорез саңылауларын тудырады. Шиыршық таңбалары мен сызаттар электроплантациядан кейін көрінетін дақтарға дейін үлкейтіледі. Оксидті реңк (сарғыш дақтар) эмаль және түсті бояу үшін адгезияны тікелей бұзады.


Үшінші кезең: Сатудан кейінгі кезең. Тұрмыстық техниканың панельдері мен автомобильдің ішкі панельдері сияқты сыртқы түрі маңызды құрамдас бөліктер үшін бет ақаулары дайын өнімнің сыртқы түріне шағымдарға тікелей әкеледі. Бұл кезеңде шығындар парақтардың бір партиясынан тыс, дайын өнімнің құнына және жеткізу кестелеріне дейін созылады.


Демек, өнеркәсіпте консенсус басым: болат маркасы мен қалыңдығы суықтай илектелген катушкалар үшін төменгі өнімділік шегін белгілейді, ал бетінің сапасы дайын өнімдер үшін жоғарғы шекті белгілейді. Тапсырысты орналастыру кезінде беттік бағаларды нақты көрсету пост-факто дауларға қарағанда әлдеқайда тиімдірек.

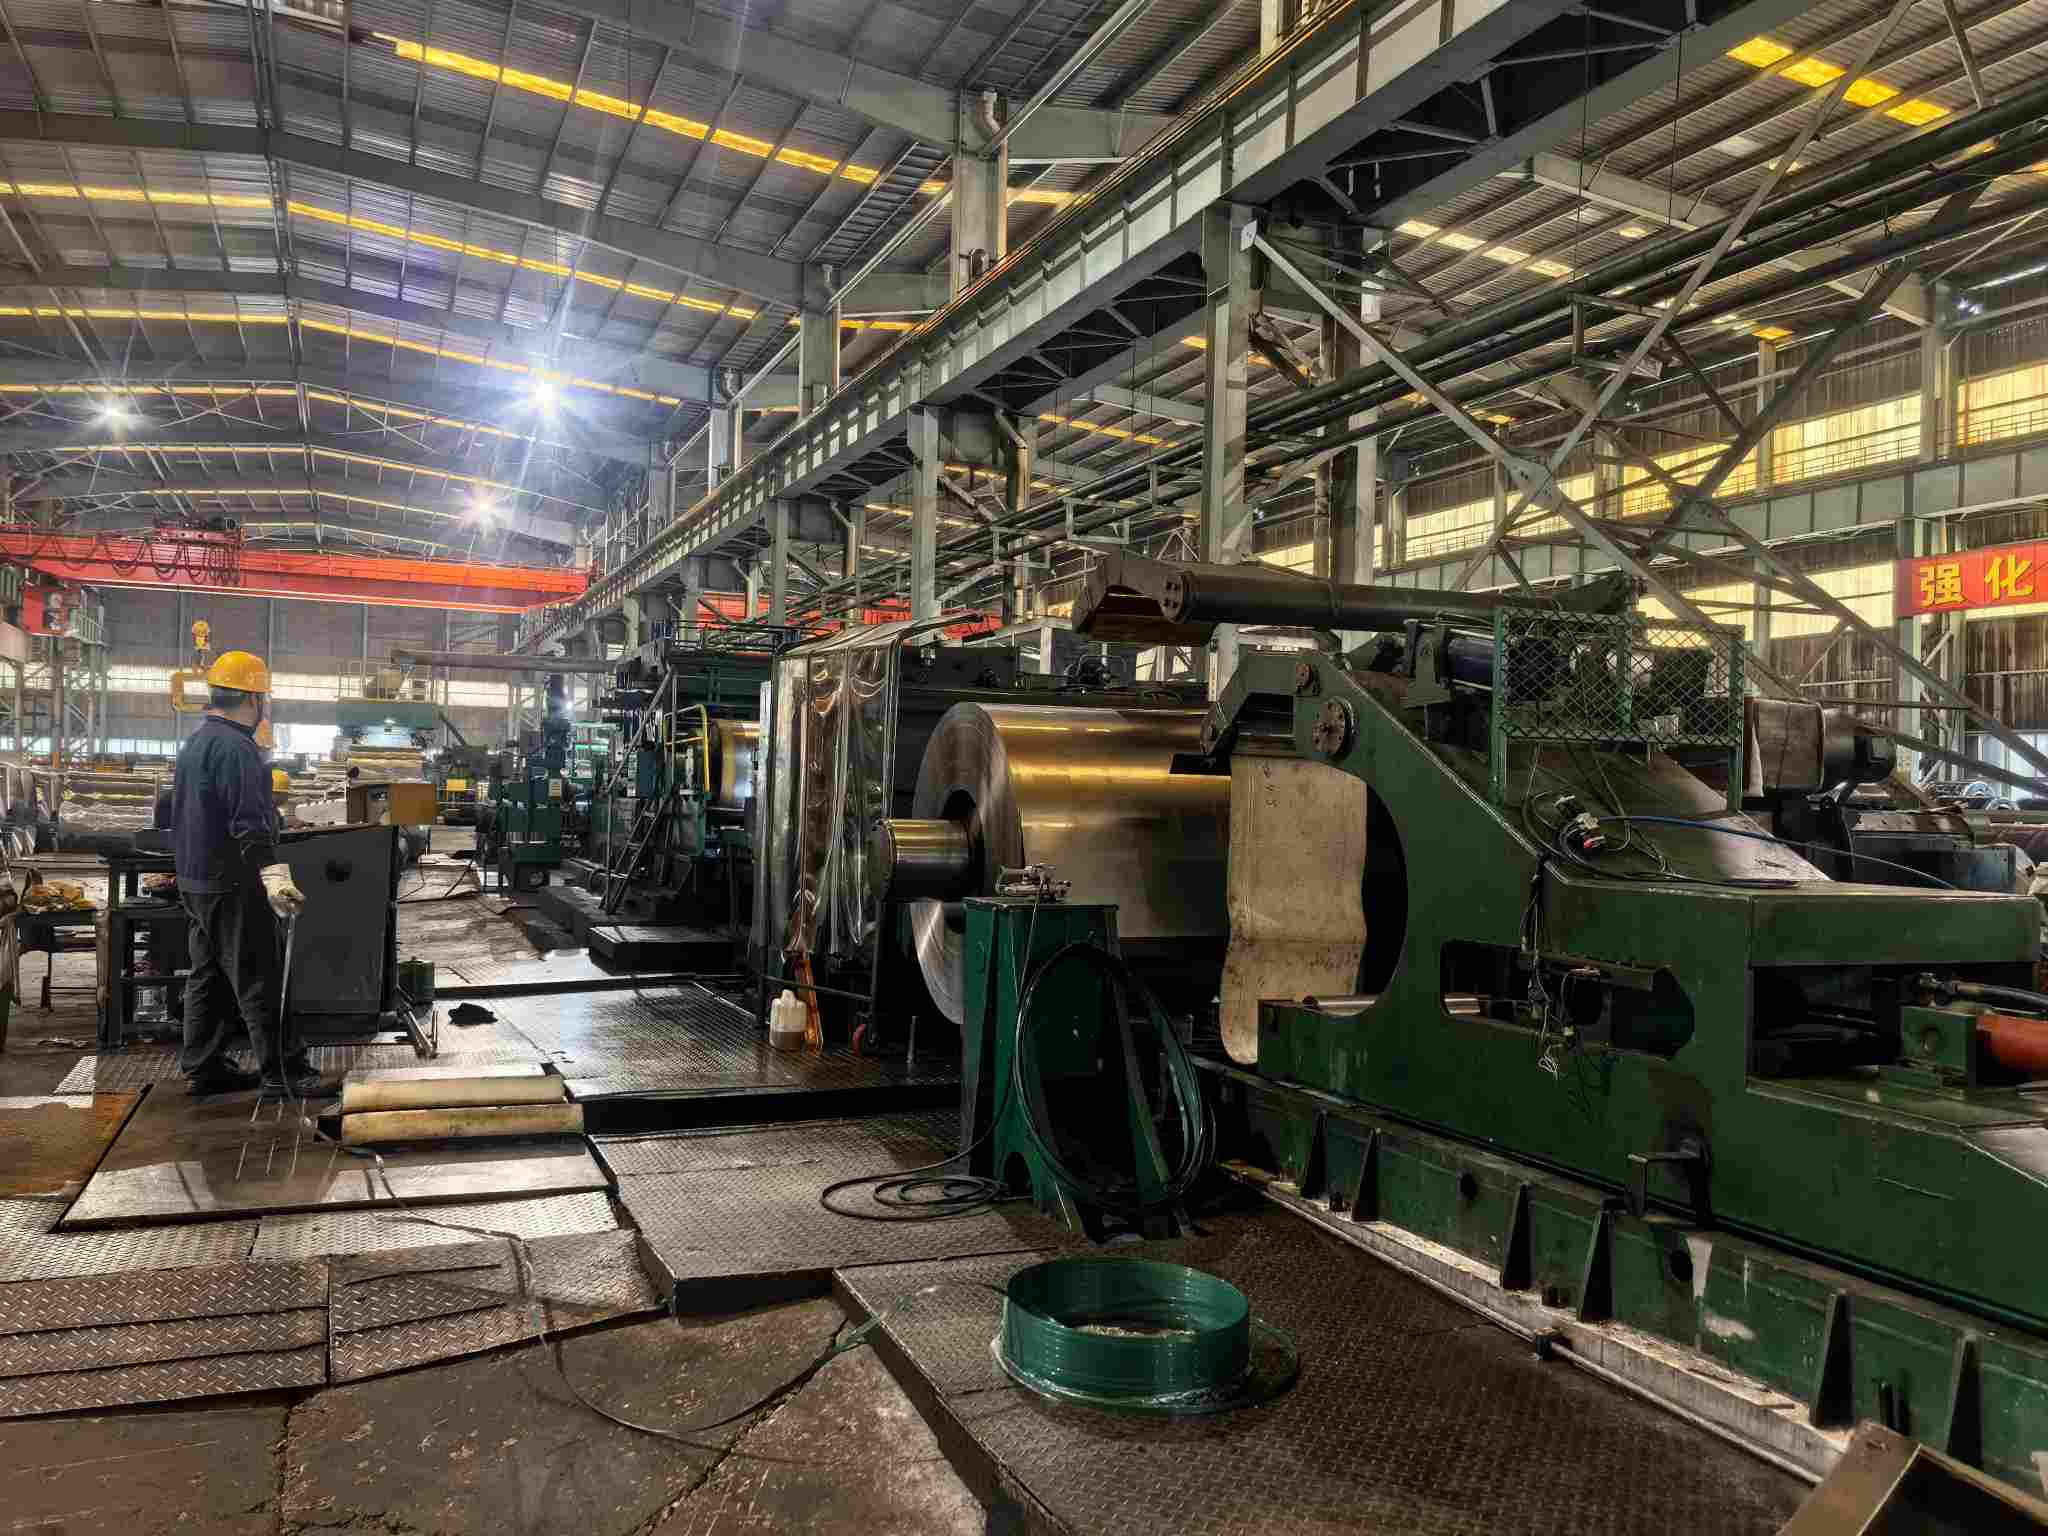
Cold rolling mill workshop

II. Суық илектелген катушкалар үшін жалпы беттік ақаулардың жіктелуі


Ақаулар пайда болған өндіріс сатысы бойынша топтастырылады: илемдеу процесінде жіберілген ақаулар, күйдіру және маринадтау процестеріндегі ақаулар, сақтау және тасымалдау кезіндегі ақаулар. Бұл жіктеу ақауларды бақылау кезінде жауапты процестерді тікелей қадағалауға мүмкіндік береді.


Әрбір ақау біртұтас форматта сипатталған: Сыртқы көрініс сипаттамалары → Себептер → Төменгі әсерлер → Анықтамалық қабылдау критерийлері.


2.1 Домалау процесінде енгізілген ақаулар


Жиектердің жарылуы


  •  Сыртқы түрі: болат қаңылтырлардың немесе жолақтардың шеттеріндегі үзіліссіз немесе үзік-үзік жарықтар, ауыр жағдайларда болат қаңылтыр тәрізді белгілерден бастап кесілген, саңылаусыз сынықтарға дейін.
  •  Себептер: Жиек металы илемдеу кезінде үш осьтік кернеуге ұшырайды және материалдың икемділік шегінен асып түседі. Жиі әсер ететін факторларға кіретін жиектер ақаулары, қысылған жиек шкаласы, өтуді азайтудың дұрыс бөлінбеуі және шамадан тыс айналдыру кернеуі жатады.
  •  Соққылар: кесу кезінде жарықтар таралады; штамптау кезінде жиектерден сынықтар басталып, терең тартылған бөліктерді тікелей пайдалануға жарамсыз етеді.
  •  Шешім: Жарықтар стандарттарға сәйкес қызметке зиян келтіретін ақаулар ретінде анықталады және оларға рұқсат етілмейді. Кішігірім жиектерді кесуден кейін толығымен алып тастаған жағдайда шартты түрде қабылдауға болады.


Толқындылық / Тоқа


  •  Сыртқы түрі: бос күй жағдайында толқынды профильдерді немесе жиек/ортаңғы аймақтың деформациясын көрсететін тегіс емес парақ беттері.
  •  Себептер: орам тәжін дұрыс орнатпау, орам температурасының біркелкі емес индукциялық «термиялық тәж», кіріс көлденең қалыңдығының үлкен ауытқуы және ауытқымалы шиеленіс.
  •  Әсерлері: автоматтандырылған штамптау желілерінде берудің ауытқуы. Толқындылық пластина тәрізді жүйе ақауларынан туындаса, қалдық кернеу тегістеуден кейін де серіппеге әкеледі.
  •  Шешім: Тегістікке төзімділік стандарттарда анық көрсетілген. Кішкене толқындылықты тегістеу арқылы жоюға болады; толқындылығы кейінгі нивелирлеуден тыс болып қалатын сәйкес келмейтін бөліктер сәйкес емес деп саналады.


Ролл белгілері


  •  Сыртқы түрі: парақ беттеріндегі кезеңді шегіністер, орам шеңберінің аралығы сәйкес келеді. Бұл мүмкіндік шиыршық белгілерін сызаттардан ажыратады.
  •  Себептер: орама беттеріндегі ойықтар немесе жабысқақ бөгде заттар (қақ қалдықтары, май шламы), олар қысымды парақ беттеріне тасымалдайды.
  •  Әсерлері: косметикалық бөлшектердің тікелей сыртқы түрі ақаулары; штамптау кезінде шегіністерде кернеу концентрациясы.
  •  Шешім: бетінің көрсетілген деңгейлеріне байланысты. Ұлттық стандарттарға сәйкес FB бағасы үшін кішігірім орам белгілеріне рұқсат етіледі. FC дәрежесі үшін сапалы жағы көзге көрінетін ақауларсыз болуы керек. Көрінетін тереңдігі бар айқын кезеңді орам белгілері FC/FD дәрежесіне сәйкес емес деп саналады.


Сызаттар


  •  Сыртқы түрі: қолмен ұстаған кезде байқалатын сүйреумен, мерзімді емес, бағытталған сызықты тыртықтар.
  •  Себептері: роликті үстелдерге, бағыттаушы тақталарға немесе бағыттаушы орамдарға жабысатын қатты бөгде заттар; орамның тұрақсыз кернеуінен туындаған қабат аралық сырғу.
  •  Әсерлері: Белгілі бір тереңдіктен асатын сызаттар крекингті басуға арналған орынға айналады және сыртқы түріне бағытталған бөліктердің қабылданбауына әкеледі.
  •  Пікір: критерийлер беттік тармақтар бойынша орындалған шиыршық белгілеріне сәйкес келеді. Өнеркәсіпте кең таралған тәжірибе: тереңдігі қалыңдығына төзімділіктің жартысынан аспайтын ұсақ сызаттар келісім-шарттық келісімдерге сәйкес келісілуі мүмкін.


#### Жолақ бойымен қалыңдығының ауытқуы


  •  Сыртқы түрі: жай көзге көрінбейді, бір парақтың әртүрлі позицияларында сәйкес келмейтін қалыңдық ретінде көрінеді.
  •  Себептері: Автоматты өлшеуіш басқару (AGC) жүйелерінің кешіктірілген жауабы, кіріс қалыңдығының ауытқуы және айналу күші параметрлеріндегі ауытқулар.
  •  Әсері: штампталған бөліктердің қабырғасының біркелкі емес қалыңдығы; қалыңдығының ауытқуы автоматтандырылған өндірістік желілер үшін қоректену және қалыптау тұрақтылығын нашарлатады.
  •  Қорытынды: Қалыңдықтың стандартты кестелеріне сәйкес қалыңдық өлшегіштері арқылы өлшенеді. Ескерту: төзімділік кестелері әмбебап жалғыз мәнді қабылдаудан гөрі номиналды қалыңдығы мен ені бойынша сегменттелген.


Шлифтер


  •  Сыртқы түрі: әртүрлі ұзындықтағы ұзартылған күміс-жарқын немесе күңгірт жолақтар, негізінен орамның бастарында, орамдарда немесе жергілікті аймақтарда кездеседі.
  •  Себептері: болаттың құрамындағы металл емес қосындылар (мысалы, алюминий тотығы) илектеу кезінде ұзарады және ақырында беттерге шығады.
  •  Әсерлері: терең сызу кезінде крекингтің негізгі бастау көзі. Кәдімгі сызаттарға қарағанда әлдеқайда қауіпті, жолақтар материалдың ішкі кемшіліктерінің беткі көрінісін білдіреді.
  •  Шешім: Қосылымдар стандарттарға сәйкес зиянды ақаулар ретінде жіктеледі және оларға рұқсат етілмейді. Жергілікті кесінділер әдетте металлургиялық және үздіксіз құю мәселелерін көрсетеді және әдетте сәйкес емес деп саналады.


 2.2 Күйдіру және тұздау процестеріне енгізілген ақаулар


#### Сары түсті бояу / Оксидті реңк


  •  Сыртқы түрі: парақ беттерінде жергілікті сарғыш-қоңыр түссіздік; ауыр жағдайларда толық орамдағы түс айырмашылығы.
  •  Себептер: күйдіруден кейінгі қалдық майдың көміртектіленуі; жұмсақ тотығуға әкелетін пештің қорғаныш атмосферасының (сутегі/азот-сутегі қоспалары) шық нүктесінің жеткіліксіз бақылауы.
  •  Әсерлері: эмаль, түсті бояу және бояу үшін адгезияның қатты бұзылуы; түс айырмашылығы сыртқы түрдегі бөлшектерді тікелей дисквалификациялайды.
  •  Шешім: FB дәрежесі үшін шамалы оксид реңкіне рұқсат етілген. FC/FD бағасы түс айырмашылығы мен адгезияға талаптар қояды; орын алуы сәйкессіздікке әкеледі. Сутегі қорғанысы бар дұрыс жұмыс істейтін ашық күйдіргіш пештер айқын сарғыш дақтарды шығармауы керек.


Спиральді блоктау


  •  Сыртқы түрі: иілуді болдырмайтын жергілікті қабатаралық адгезия; жабысқан қабаттар бір-бірінен сүртілген парақ беттерінде жыртылған немесе сағыз іздері қалады.
  •  Себептері: шамадан тыс күйдіру температурасы, орамның жоғары кернеуі, нашар пластинаның пішінінен жергілікті шоғырланған қысым; өте тегіс беттер жабысуды одан әрі күшейтеді.
  •  Әсерлері: үлкен үздіксіз беттік аумақтар адгезия-жыртылу аймақтарында ақаулы болады.
  •  Шешім: адгезияның жыртылу зақымдалуы белгілі сәйкес келмейтін ақауды құрайды. Бұл классикалық күйдіру-процесс мәселесі әдетте дұрыс емес күйдіру параметрінің параметрлеріне байланысты.


Шұңқырлар


  •  Сыртқы түрі: Тығыз жұқа шегіністермен жабылған және дөрекі тактильді сезімді көрсететін күңгірт парақ беттері.
  •  Себептері: қышқыл ваннасының шамадан тыс жоғары температурасы, қышқылдың дұрыс емес концентрациясы немесе тұздалған бөліктердегі ұзақ батыру уақыты, нәтижесінде темір субстраттың тым тоттануы.
  •  Әсерлері: асып кеткен бетінің кедір-бұдырлығы жабынның адгезиясын нашарлатады; ауыр жағдайларда материалдың қалыңдығын азайту.
  •  Шешім: Кішігірім шұңқырларға пішіннің бұзылуынсыз төменгі деңгейлер үшін рұқсат етілуі мүмкін. FC/FD сыныбы үшін шұңқырларға тыйым салынады.


Людер сызықтары / Зембіл штамм


  •  Сыртқы түрі: штампталған құрамдас беттерде пайда болатын толқынды жолақ тәрізді сырғанау белгілері.
  •  Ескерту: Бұл ақау емес, материалдық қасиет. DC01 және SPCC сияқты төмен көміртекті болаттар өнімділік үстіртімен ерекшеленеді және штамптау кезінде біркелкі емес деформация Людер сызықтарын тудырады. Болат диірмендері аздап қысқарту арқылы теріден өтетін прокат арқылы өнімділік үстірттерін жояды.
  •  Негізгі нүкте: Skin-pass тиімділігі сақтау уақытында төмендейді. Табиғи қартаю өнімділік үстірттерін қайта енгізеді. Стандарттар кепілдік мерзімдерін белгілейді: EN 10130 DC05 үшін теріден өткеннен кейін алты ай ішінде Lüders желілерінің болмауына кепілдік береді; DC06/DC07 шексіз кепілдіктерге ие. GB/T 5213 кезеңдерді беткі қабат бойынша ажыратады: жоғары сапалы беттер үшін шамамен үш ай (FC/FD) және жалпы сорттар үшін шамамен алты ай (нақты мәндер үшін бастапқы стандарттар мен келісім-шарттарды қараңыз).
  •  Пікір: Қартаюдан туындаған Lüders сызықтары әдетте сапа ақаулары ретінде жіктелмейді. Сатып алушылар тапсырысты орналастыру кезінде сақтау мерзімдерін және «бірінші кірген, бірінші шыққан» түгендеу тәжірибесін көрсетуі керек.


Мұнай қалдығы


  •  Сыртқы түрі: жолақтар немесе май жинақтау дақтары ретінде көрінетін парақ беттерінде біркелкі емес май қабықшалары.
  •  Себептер: электролиттік майсыздандыру бөлімдерінің жеткіліксіз өнімділігі немесе теріден өтетін прокаттан кейін майдың бақыланбауы.
  •  Әсерлері: кратерлерді және электрофорез саңылауларын бояу; шамадан тыс май қабықшалары дәнекерлеу өнімділігін төмендетеді.
  •  Шешім: Стандарттар әдетте сілтілі тазалау арқылы алынатын май қабықшалары бар май жеткізілетін өнімдерді белгілейді. Сәйкессіздік біркелкі емес қалдық май төменгі ағындағы технологиялық ақауларға себеп болған кезде қолданылады.


2.3 Сақтау және тасымалдау кезінде жіберілген ақаулар (жауапкершілігі жоғары дау аймағы)


Су-дақ тоты


  •  Сыртқы түрі: негізінен парақ беттерінен немесе шеттерінен басталатын ашық-сарыдан қою-қоңырға дейінгі тат дақтары; теңіз жүктері үшін жиі байқалады.
  •  Себептері: Температура-ылғалдылық айырмашылығына байланысты контейнердің терлеуінен болатын конденсацияланған ылғал, теңіз тұзының спрейі; тот баспайтын қаптамасы жоқ жалаңаш катушкалар немесе зақымдалған қаптамалар.
  •  Әсерлері: тот басқан аймақтарда бояу көпіршіктері; ауыр жағдайларда толық катушканың төмендеуі.
  •  Сот шешімі: ең көп дау тудыратын ақаулардың бірі. Жауапкершілік үш фактормен анықталады: ① Тот түсі: жаңа тот ашық сары / қызғылт сары-қызыл болып көрінеді; ескірген тот қою қоңыр немесе тіпті қара болады. ② Қаптаманың бүтіндігі: тоттануға қарсы қағаздың, пластик пленкалардың және жиектерді қорғаудың шарттары. ③ Уақыт шкаласы: өндіру/май қолдану күндері мен келу күндерін стандартты тоттануға қарсы әрекет ету мерзімдерімен салыстыру (ұлттық стандарттар қалыпты сақтау-тасымалдау жағдайында мұнай жеткізілетін катушкалар үшін өндіруден алты айлық тот баспайтын жарамдылық мерзімін көрсетеді). Тоттануға қарсы жарамдылық мерзімі ішінде бұзылмаған қаптамада коррозия орын алса, жауапкершілік жеткізушілерге жүктеледі. Зақымдалған қаптама немесе сақтау мерзімі өткен сатып алушыларға жауапкершілік жүктейді.


Тістерді өңдеу


  •  Сыртқы түрі: көбінесе сыртқы орам орамдарында және көтергіштің жанасу нүктелерінде шоғырланған жергілікті ойықтар немесе соққылар.
  •  Себептері: дұрыс көтермеу, қабаттасуды қысу және тасымалдау кезінде жеткіліксіз бекіту.
  •  Шешім: жергілікті сыртқы орам ойықтары функционалдық бұзылыстары жоқ зақымдалған орамдарды алып тастағаннан кейін шартты түрде қабылдануы мүмкін. Кең таралған ойықтар катушкаларды сәйкес келмейтін етеді.


Телескопиялық / бос катушкалар


  •  Сыртқы түрі: телескопты сатылы профильді құрайтын тураланбаған катушкалар; бос байлайтын белдіктер.
  •  Себептері: орау кезінде дұрыс емес туралау, дұрыс тартылмау және тасымалдау кезінде белдіктің босаңсуы.
  •  Әсерлері: орамды ашу кезінде парақтың сызылуы және берудің ауытқуы; қоймадағы қауіпсіздік қауіптері.
  •  Пікір: Төзімділік шегінен асатын дұрыс реттелмеген соңғы беттер сәйкессіздікті білдіреді. Қоймаларда бос баулар қайта тартылуы керек.


2.4 Қысқаша анықтамалық ақаулар кестесі


Ақау Жауапты процесс Типтік себептер FB дәрежесіне рұқсат етілген FC/FD дәрежесі үшін рұқсат етілген
Жиектердің жарылуы Домалау/кіретін материал Шеттің шамадан тыс кернеуі Рұқсат етілмейді Рұқсат етілмейді
Толқындылық Домалау Дұрыс емес орам тәжі / керілуі Төзімділік шегінен тыс болса рұқсат етілмейді Төзімділік шегінен тыс болса рұқсат етілмейді
Ролл белгілері Домалау Домалау бетінің зақымдалуы / бөгде зат Кәмелетке толмағандарға рұқсат етілген Рұқсат етілмейді
Сызаттар Домалау / кесу Роликті жолдардағы бөгде заттар Кәмелетке толмағандарға рұқсат етілген Рұқсат етілмейді
Жолақ бойымен қалыңдығының ауытқуы Домалау AGC басқару ауытқуы Төзімділік шегінен тыс болса рұқсат етілмейді Төзімділік шегінен тыс болса рұқсат етілмейді
Шлифтер Болат балқыту / үздіксіз құю Қосындылар Рұқсат етілмейді Рұқсат етілмейді
Сары түсті бояу Күйдіру Мұнай қалдығы / нашар атмосфера Кәмелетке толмағандарға рұқсат етілген Рұқсат етілмейді
Спиральді блоктау Күйдіру Дұрыс емес температура / кернеу Рұқсат етілмейді Рұқсат етілмейді
Шұңқырлар Тұздау Бақыланбайтын маринадтау Кәмелетке толмағандарға рұқсат етілген Рұқсат етілмейді
Людер сызықтары Материалдық қасиет Өнімділік үстірті / қартаю Сақтау мерзіміне байланысты ақаулық емес Ақаулық емес, рұқсат етілген сақтау мерзімі азырақ
Мұнай қалдығы Майсыздандыру / теріден өту Майсыздандырудың жеткіліксіздігі Рұқсат етілмейді Рұқсат етілмейді
Су-дақ тоты Сақтау және тасымалдау Ылғал / зақымдалған қаптама Рұқсат етілмейді (тот басуға қарсы жарамдылық мерзімі өткен ерекшеліктер)

Рұқсат етілмейді


III. Сайттағы инспекция: тәжірибелік сынақ әдістері және 10 минуттық қабылдауды бақылау тізімі


3.1 Жергілікті тексерудің төрт әдісі


Бүйірлік жарықты визуалды тексеру. Ең маңызды бетті тексеру әдісі. Парақтарды 45 градус ішінде төмен бұрышты бүйірлік жарықта метрден метрге айналдырыңыз. Толқындылық, домалақ іздер және әлсіз сызаттар бүйірлік жарық астында айқын көрінеді, ал көптеген ақаулар тікелей фронтальды жарықтандыру кезінде көрінбейтін болып қалады — қабылдаушы тараптар үшін ортақ соқыр нүкте. Шеттің жарылуы мен саңылаулары жиі болатын 50-миллиметрлік жиек аймағына басымдық беріңіз.


Тактильді бағалау. Тырнақтарды беттік текстуралар бойынша сырғытыңыз: шиыршық таңбалары мерзімді сүйретуді тудырады; сызаттар үздіксіз тартылуды тудырады. Шлифтер қарапайым сызаттарға жақын тактильді сипаттарды көрсетеді; сәйкестендіру үшін орналасуды біріктіру (негізінен катушкалар басы / құйрығында) және кейінгі мөртабандау өнімділігі қажет.


Құралмен өлшеу. Қалыңдықтың өзгеруін тексеру үшін орам басындағы, ортаңғы орамдағы және орамның құйрығындағы қалыңдығын үлгілеу үшін портативті қалыңдық өлшегіштерін пайдаланыңыз. Бұрылысты өлшеу үшін түзу жиектерді және сызғыш өлшеуіштерді пайдаланыңыз. Бар болса, кедір-бұдырлық мәндерін кедір-бұдырлық сынауыштары арқылы өлшеңіз (кедір-бұдыр беттік сорттар үшін негізгі көрсеткіш болып табылады, сынақ процедуралары стандарттарда көрсетілген). Қалыңдығы өлшейтін сынама алу нүктелері тек орталық аймақты емес, толық жолақ енін қамтуы керек.


Қаптама және таңбаны тексеру. Алдымен тот басуға қарсы қаптаманың бүтіндігін және контейнерді ашқан кезде жөнелту белгілерінің түсініктілігін тексеріңіз (орам нөмірі, болат маркасы, өлшемдер, беттік сорт, салмақ, шығарылған күні). Кез келген қаптаманың зақымдалуы үшін тасымалдаудан туындаған күдікті бет ақаулары.


3.2 Қабылдаушы тараптар үшін 10 минуттық қабылдауды тексеру парағы


1. Қаптаманы тексеріңіз: Тот баспайтын қағаздың/пленкалардың, жиектерден қорғағыштардың, байлау белдіктерінің және болат қаптаманың тұтастығын тексеріңіз; су әсерінің іздерін іздеңіз.

2. Таңбаларды тексеріңіз: катушка нөмірін, болат сыныбын, өлшемдерін, беттік сортты және өндіру күнін сатып алу тапсырыстарына және Диірмен сынау сертификаттарына (MTC) сәйкес келетінін растаңыз.

3. Толық жабуды бүйірлік жарықпен тексеру: 50 мм шет аймақтарына назар аудара отырып, 45 градус бүйірлік жарық астында парақ беттерін метрге метрге тексеріңіз.

4. Кездейсоқ тактильді сынама алу: шиыршық таңбаларын, сызаттар мен кесінділерді ажырату үшін тырнақтарды үш кездейсоқ орынға сүйреңіз.

5. Қалыңдықты спот-тексеру: орам басы, ортаңғы орам және орамның құйрығында өлшемдерді алыңыз және жолақ ұзындығы бойынша қалыңдығының өзгеруін жазыңыз.

6. Бұрылысты өлшеу: бір метрлік парақ сегментіндегі бос күйдегі деформацияны өлшеңіз.

7. Құжаттама және сынама алу: Ақаулы аймақтарды масштаб сілтемелерімен суретке түсіріңіз және жауапкершілікті бағалаудың дәлелі ретінде 300 миллиметрлік ақаулы үлгі сегменттерін сақтаңыз.

8. Бағалық сілтеме: Бақылауларды IV тараудағы негізгі тармақтармен салыстырыңыз және қорытынды жасаңыз: Қабылдау / Шартты қабылдау / Бас тарту.


IV. NatureSteel's Source‑Беттік ақауларға қарсы бақылау шаралары


Алдыңғы бөлімдер оқиғадан кейінгі өңдеуге арналған ақауларды анықтауды қамтиды. Бұл тарауда зауыттық алдын алу бақылаулары сипатталған. Беттік ақаулар негізінен процеске байланысты проблемалар болып табылады. Ақауларды анықтау төменгі ағынды пайдаланушыларға жүктеледі, ал ақаулардың алдын алу өндірістік желілерге жатады.


Тұздау бөлімі: бес сатылы тұздау және электролиттік майсыздандыру. Таза салқын илектелген беттер үшін қақты толық кетіру міндетті шарт болып табылады. Шамадан тыс тұздау шұңқырларды тудырады; маринадталған жапырақтар масштабта басылған. Электролиттік майсыздандыру сарғыш дақтар мен бояу кратерлеріне тікелей байланысты қалдық май қаупін азайтады.


Прокат бөлімі: сандық басқару жүйесі бар алты-биіктігі реверсивті диірмен. Жабық контурлы пластина пішінін басқару және дәл өтуді азайтуды бөлу толқындылық, жиектің жарылуы және бойлық қалыңдығының ауытқуы үшін негізгі басқару элементтерін құрайды. Siemens және ABB сандық-басқару жүйелері EN10131 бойынша Арнайы Дәлдік класына сәйкес келетін ±0,03 мм-ге дейін қалыңдығына төзімділік береді. Ең аз домалау қалыңдығы 0,15 мм жетеді. Орам беттері парақтарға із қалдырмас бұрын шиыршық бетінің зақымдалуын және бөгде заттарды анықтау үшін жоспарлы тексерулерден өтеді. Орам белгілері - орамды тексеру процедуралары арқылы оңай жойылатын ақаулар.


Күйдіру бөлімі: Жарқын сутегімен жасыту. Сутегіге бай қорғаныш атмосферасы беттің тотығуын және сары түссізденуін болдырмайды, оксид реңктерін көзден жояды. Күйдіру температуралары мен шиыршық кернеулері катушкалардың бітелуіне жол бермеу үшін катушкалардың салмағы мен пластинаның пішініне сәйкес сегменттерге бөлінеді.


Skin-Pass бөлімі: 0,5%-дан 1,5%-ға дейінгі бақыланатын ұзару. Осы диапазондағы теріні айналдыру шығымдылықты жояды және пластинаның пішінін жақсартады. Тері өтуінің ұзаруының жеткіліксіздігі Людер сызығын баса алмайды; шамадан тыс ұзарту пластинаның пішінін нашарлатады және бетінің кедір-бұдырлығын азайтады. Бұл параметрлерді теңестіру теріден өту процесінің негізгі талабын құрайды.


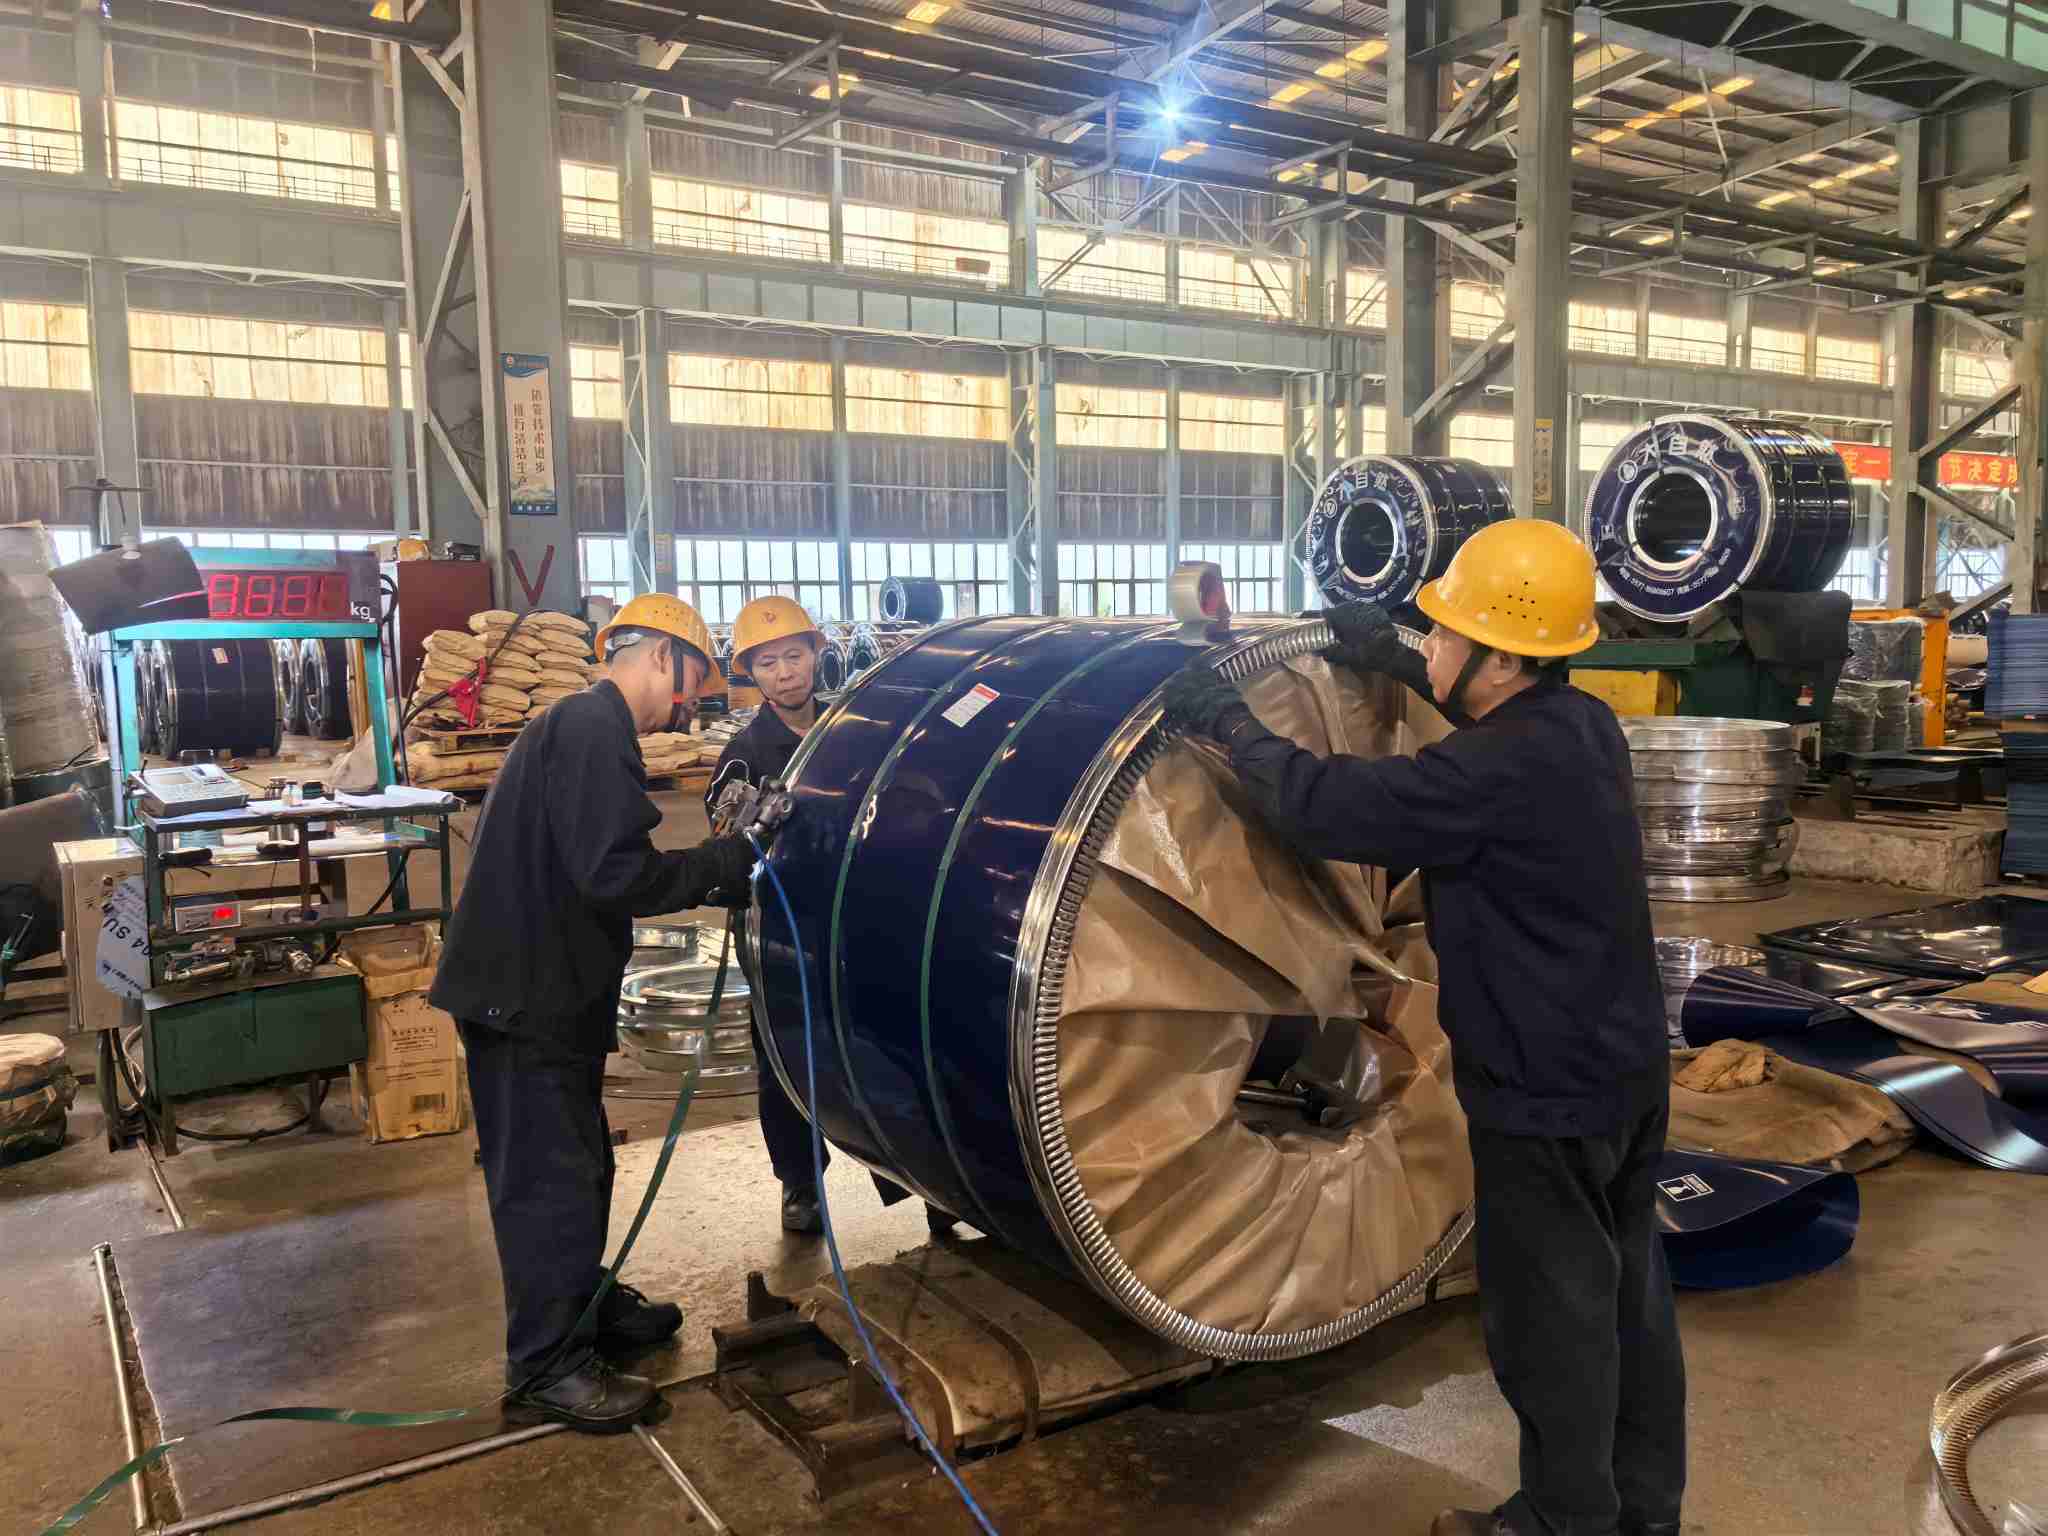
Өңдеу және орау бөлімі: саңылаусыз кесу және теңізге тасымалдауға бағытталған орау. Кесетін сызаттардың алдын алу үшін кесу операциялары бұранда биіктігін басқарады. Дайын катушкалар VCI ұшпа коррозияны тежейтін пленкалармен оралған, шетінен қорғағыштармен жабдықталған, болат белдіктермен бекітілген және жоғары тұздылық, жоғары ылғалдылық теңіз арқылы өту үшін ылғалдан қорғалған. Судағы дақтардың тотына қатысты портқа келу дауларының көпшілігін берік орау арқылы болдырмауға болады.


Тексеру бөлімі: үш деңгейлі тексеру қақпалары. Кіріс ыстық илектелген катушкаларды тексеру; маринадтаудан, күйдіруден және былғары прокатынан кейін процесс кезіндегі тексеру; беттік сынамаларды алу мен өлшемді өлшеуді біріктіретін жөнелту алдындағы инспекция. Үлгі сегменттері мен сынақ жазбалары әрбір партия үшін сақталады және Диірмен сынағы сертификаттары (MTC) жеткізіліммен бірге жүреді. Кез келген сапа оқиғасын жауапкершілікті бағалау үшін сенімді дәлелдермен қамтамасыз ететін нақты процестер мен өндіріс уақытының терезелерінен байқауға болады.


Қысқасы: беткі ақаулар «тексеру арқылы ашылмайды». Олар «өндірістік» немесе «алдын алу» болып табылады. Инспекция соңғы қауіпсіздік желісі ретінде әрекет етпей, процестің өнімділігін растайды.

NatureSteel Coil Packing Process

Қорытынды


Суық илектелген катушкалар бетіндегі ақауларды анықтау технологиялық білімнің, стандарттар мен дала тәжірибесінің жиынтығына негізделген. Бұл құжат тексерулер кезінде анықтама үшін ақаулардың бірнеше түрін, қабылдауды тексеру парақтарын және жауапкершілікті бағалау негіздерін құрастырады. NatureSteel салқын прокаттаудың кең тәжірибесіне ие және толық технологиялық бет сапасын бақылауды жүзеге асырады. VCI тоттануға қарсы қаптама теңізде жөнелту кезінде катушкалар жағдайын тұрақтандырады. Болат сыныбының техникалық сипаттамалары (мысалы, DC01, SPCC), беткі сортты кеңес беру немесе баға белгілеу сұраулары үшінбізбен хабарласыңы.


Қатысты жаңалықтар
Маған хабарлама қалдырыңыз
X
Біз cookie файлдарын сізге жақсырақ шолу тәжірибесін ұсыну, сайт трафигін талдау және мазмұнды жекелендіру үшін пайдаланамыз. Осы сайтты пайдалану арқылы сіз cookie файлдарын пайдалануымызға келісесіз. Құпиялылық саясаты
ҚабылдамауҚабылдау