Жаңалықтар

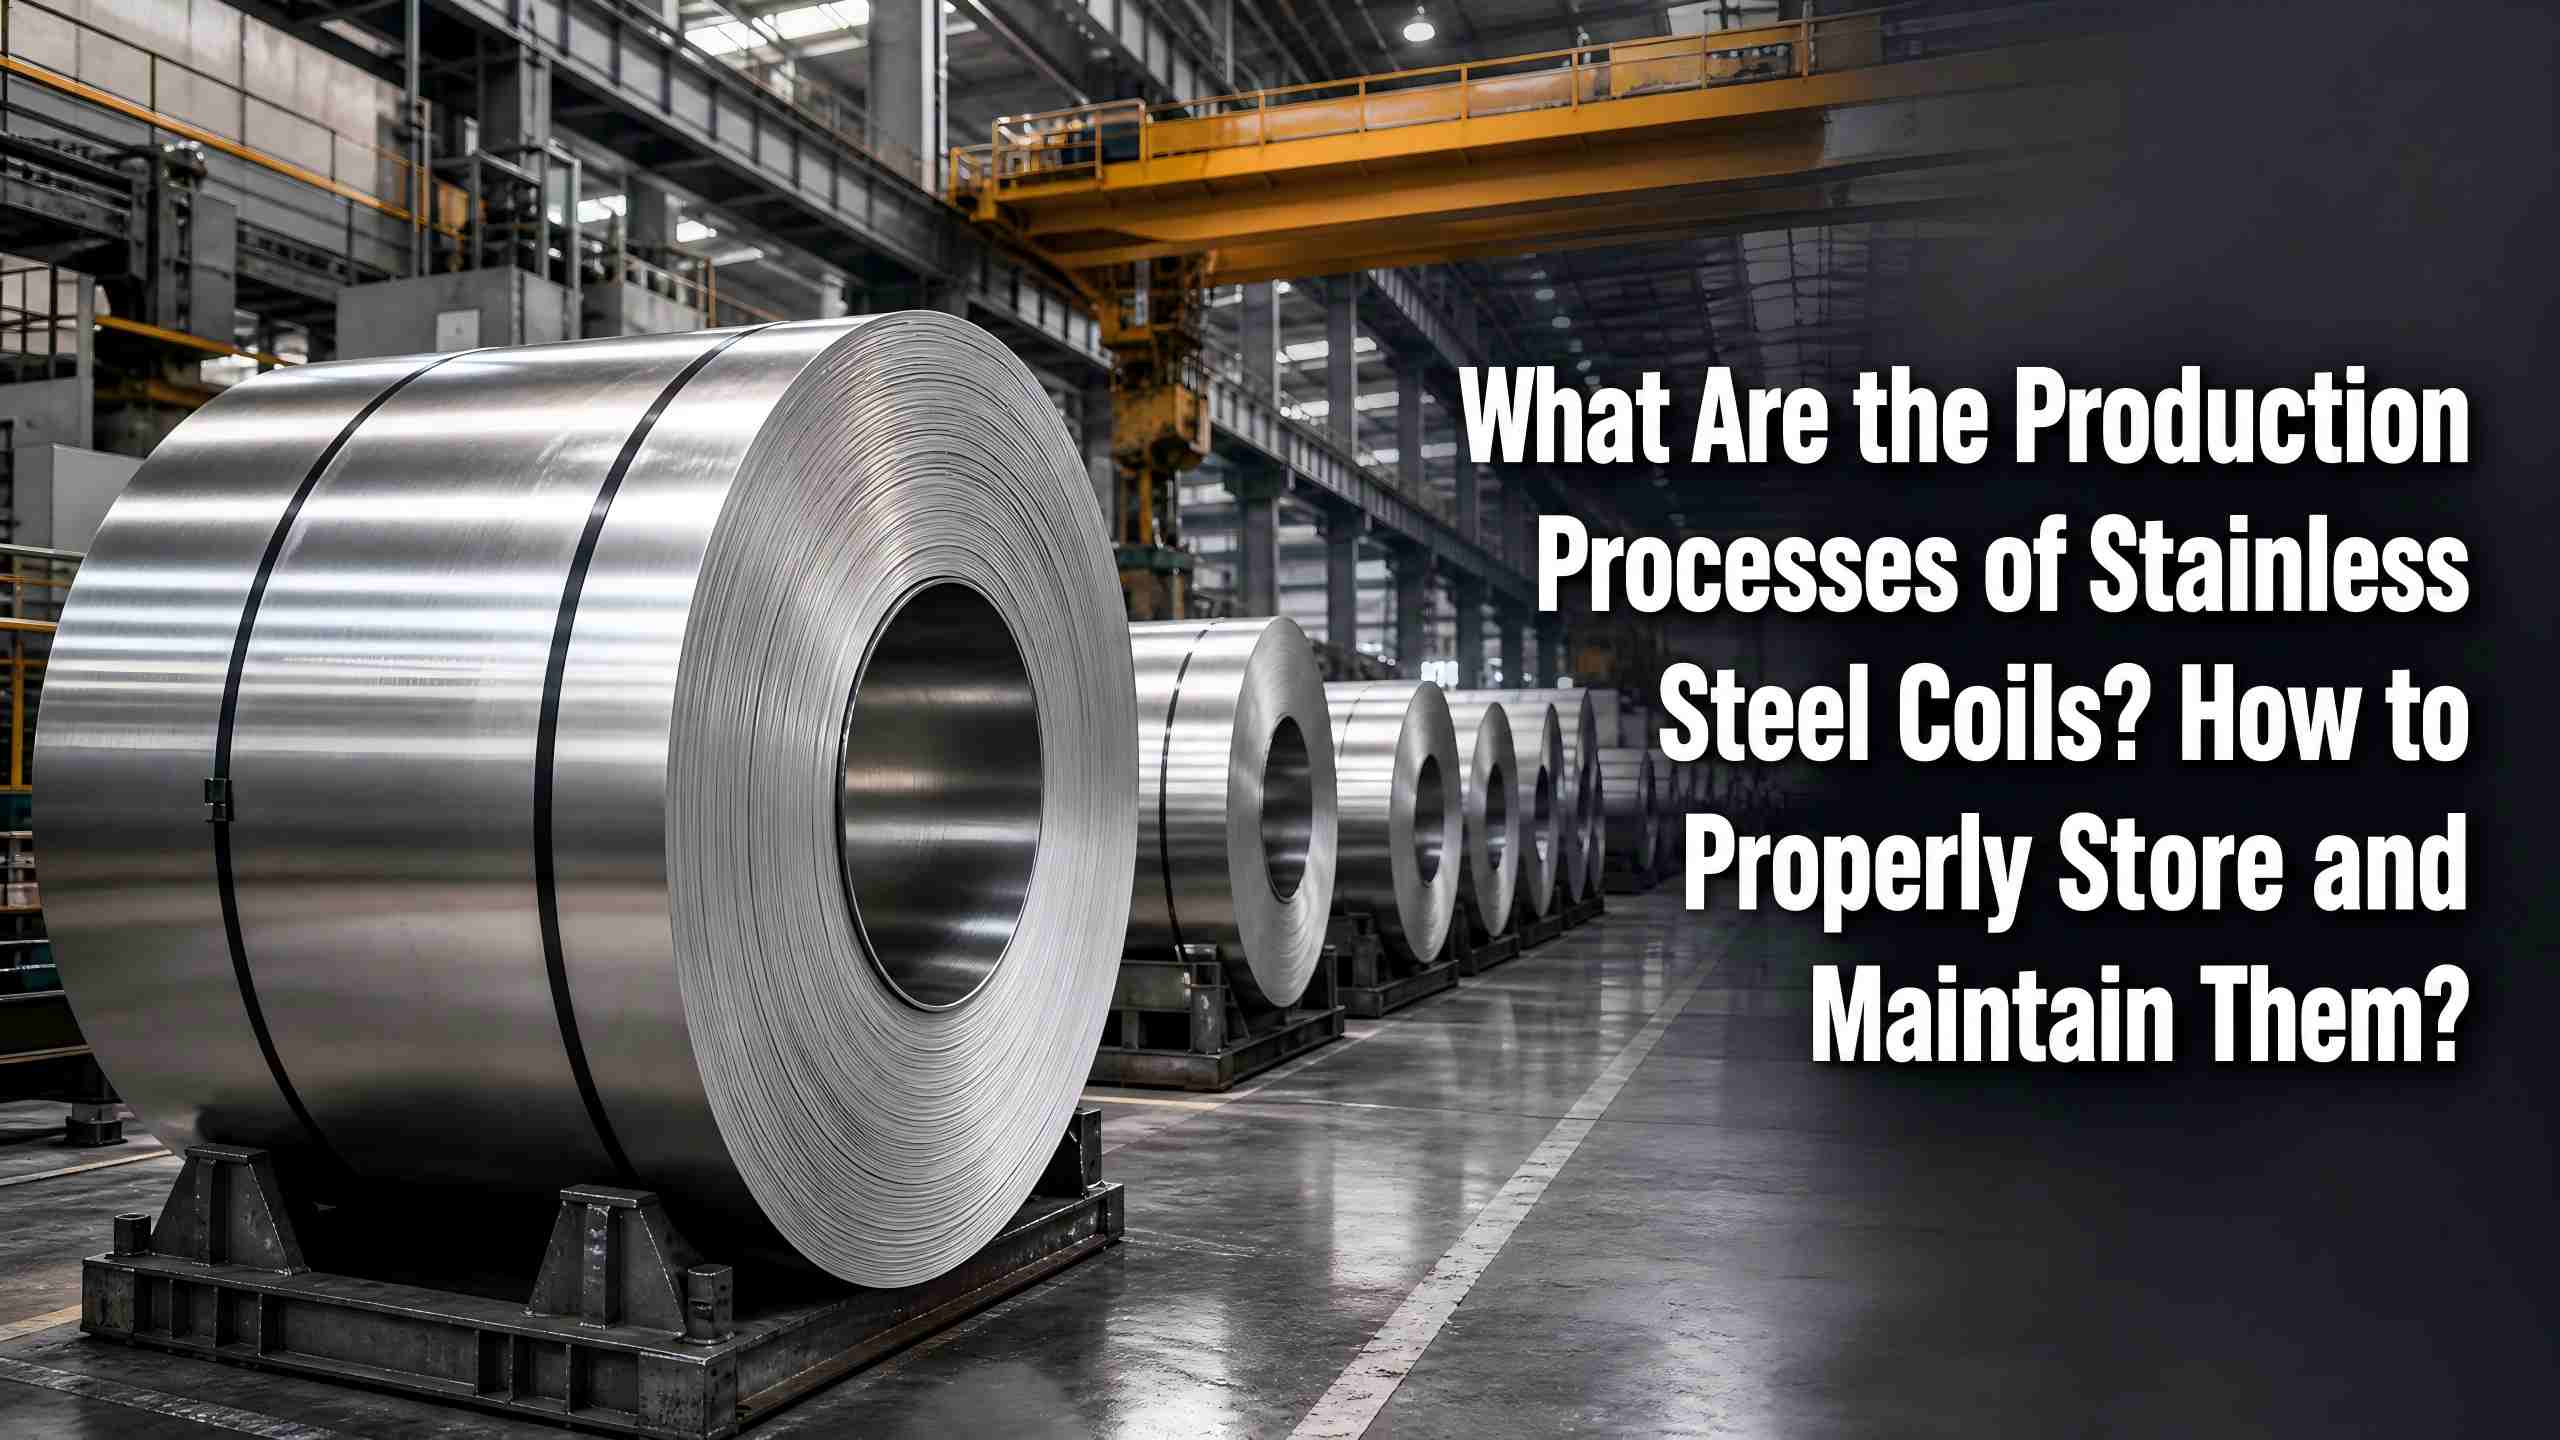
Тот баспайтын болаттан жасалған катушкаларды өндіру процестері қандай, оларды қалай дұрыс сақтау және күту керек?

Nature Steel Group Co., Ltd.Көрнекті коррозияға төзімділігімен, тұрақты механикалық қасиеттерімен және жұқа беттік құрылымымен мақтана отырып, тот баспайтын болаттан жасалған катушкалар сәулеттік безендіруде, автомобиль өндірісінде, тұрмыстық техника өндірісінде, химиялық жабдықта, дәл аппаратурада және басқа салаларда кеңінен қолданылады, қазіргі заманғы өнеркәсіп пен безендіру секторы үшін негізгі негізгі материалдар ретінде қызмет етеді.


Дегенмен, көптеген сатып алушылар екі маңызды факторды елемей, тек материалдың сапасы мен бағасына назар аударады: өндірістік процестер өнім сапасын анықтайды, ал сақтау мерзімі қызмет мерзімін анықтайды. Түрлі илектеу және өңдеу процестері тот баспайтын болаттан жасалған катушкалардың дәлдігіне, қаттылығына және тотқа төзімділігіне тікелей әсер етеді; стандартталған сақтау, тасымалдау және техникалық қызмет көрсету тәжірибесі материалдың деформациялануын, тоттануын және беткі сызаттарды тиімді болдырмайды.


Өнеркәсіптің практикалық тәжірибесін біріктіре отырып, бұл құжат тот баспайтын болаттан жасалған катушкалардың толық өндірістік процестерін жан-жақты талдайды және сақтау, тасымалдау және техникалық қызмет көрсетуге арналған кәсіби сипаттамаларды, сондай-ақ салалық нарықтық үрдістерді танымал етіп, тұтынушыларға өнім сапасы мен қызмет көрсету циклдерін дәл бақылауға көмектеседі.

Stainless Steel Coil Production

I. Толық өндірістік процестерді егжей-тегжейлі түсіндіруТот баспайтын болаттан жасалған катушкалар


Тот баспайтын болаттан жасалған катушкалардың өндіріс ағыны қатаң және күрделі. Шикізатты балқытудан бастап дайын өнімді жеткізуге дейін әрбір процедура дайын өнім сапасы үшін маңызды. Негізгі өндіріс процедуралары сегіз буынды қамтиды: шикізатты балқыту және үздіксіз құю, ыстық орамды қалыптау, суық орамды өңдеу, күйдіру өңдеу, маринадтауды тазарту, бетті өңдеу, тапсырыс бойынша кесу және сапаны тексеру және орау. Жоғары сапалы тот баспайтын болаттан жасалған катушкаларды тек көп деңгейлі сапаны бақылау арқылы жасауға болады.


1. Шикізатты балқыту және үздіксіз құю


Өндірістің бірінші сатысы – шикізатты балқыту. Зауыттар тот баспайтын болаттан жасалған сынықтарды, хромды, никельді, марганецті және басқа легирленген шикізатты дәл пропорцияда араластырады. Бастапқы балқыту электр-доғалы пештер арқылы аяқталады, содан кейін AOD (аргон-оттегі декарбюризациясы) тазарту пештері және VOD (вакуумды оттегі көмірсіздендіру) тазарту пештері арқылы тазартылады. Бұл процедура болаттың көміртегі құрамын, қоспалардың құрамын және қорытпалардың арақатынасын дәл бақылайды, бастапқыда 201, 304, 316 және 430 сияқты материал сыныптарын ажыратады және тот баспайтын болаттың негізгі тотқа төзімділігі мен құрылымдық тұрақтылығына кепілдік береді. Тазартылған балқытылған болат үздіксіз құю жабдығы арқылы біркелкі, қалың баспайтын болаттан жасалған плиталарға құйылады, әрі қарай илемдеу үшін білікті дайындамалар беріледі.


2. Ыстық илемдеу процесі


Қалыптасқан тот баспайтын болаттан жасалған плиталар жоғары температуралы қыздыру пештеріне жіберіледі және болаттың пластикасын жақсарту үшін жұмсарту үшін 1100°C-тан жоғары қыздырылады. Содан кейін олар қалың плиталарды стандартты ыстықтай илектелген тот баспайтын болаттан жасалған катушкаларға айналдыру үшін көп тұғырлы ыстық илемдеу диірмендері арқылы қайта-қайта оралады. Ыстықтай илектелген дайын өнімдердің қалыңдығы негізінен 2,0 мм-14,0 мм, жоғары жалпы беріктігі мен жақсы жүк көтергіштігі бар. Олардың жалғыз кемшілігі - оксид шкаласымен жабылған өрескел бет. Мұндай өнімдерді ауыр салмақты болат құрылымдарға, химиялық сақтау резервуарларына және басқа да өнеркәсіптік сценарийлерге тікелей қолдануға болады, сонымен қатар тот баспайтын болаттан жасалған суық илектелген катушкалар үшін негізгі шикізат ретінде әрекет етеді.


3. Суық илемдеу процесі


Суық илемдеу тот баспайтын болаттан жасалған жоғары сапалы орамдарды өндірудің негізгі процесі болып табылады. Шикізат ретінде маринадталған ыстық илектелген катушкаларды пайдалану арқылы илемдеу толығымен қоршаған орта температурасында жоғары температурада қыздырусыз жүреді. Жоғары дәлдіктегі салқын илемдеу қондырғылары арқылы прокаттың бірнеше рет өтуі болатты 0,1 мм-ден 3,0 мм-ге дейінгі ультра жұқа калибрлерге өңдейді, бұл біркелкі қалыңдығы, жақсы тегістігі және дәл өлшемдік төзімділігі бар дайын орамдарды береді.


Суық илемдеу арқылы өңделген тот баспайтын болаттан жасалған катушкалар қаттылығы мен созылу беріктігі айтарлықтай жақсартылған тегіс, жұқа беттерге ие, ас үйдегі ваннаға арналған бұйымдарға, электронды компоненттерге, дәл аппараттық құралдарға, сәндік панельдерге және басқа да жоғары деңгейлі қолданбаларға жарамды. Дегенмен, суықтай илемдеу болаттың ішкі кернеуін тудырады, икемділікті төмендетеді және материалды қатайтады. Материалдың өнімділігін оңтайландыру үшін кейінгі жасыту қажет.


4. Күйдірумен өңдеу


Күйдіру - тот баспайтын болаттан жасалған катушкалар өндірісіндегі таптырмайтын негізгі процедура, негізінен суықтай илектеу кезінде пайда болатын ішкі кернеуді жою үшін қолданылады. Суық илектелген болат катушкалар инертті қорғаныс атмосферасында тұрақты температурада қыздыру және баяу салқындату арқылы арнайы жасыту пештеріне беріледі. Бұл болаттың икемділігі мен қаттылығын тиімді қалпына келтіреді және кейінгі майыстыру, штамптау және кесу операциялары кезінде крекинг пен деформацияны болдырмайды.


Екі негізгі түрі - кәдімгі күйдіру және жарқын күйдіру. Жарқын күйдіру тот баспайтын болаттан жасалған катушкалардағы біркелкі жарқын күміс беттерді тотығусыз және қараюсыз береді, бұл оны жоғары сапалы сәндік болат үшін маңызды процесс етеді.


5. Тұздау процесі


Жоғары температурада илектеу және күйдіруден кейін болат беттерінде қара оксидті қабыршақ, май дақтары мен ластаушы заттар пайда болады, бұл сыртқы түрі мен тотқа төзімділігін айтарлықтай нашарлатады. Маринадтау процедурасында кәсіби араласқан аралас қышқыл ерітіндісі катушка беттеріндегі оксид қабаттары мен ластаушы заттарды мұқият жояды, тот баспайтын болаттан жасалған таза, біркелкі металл негізін көрсетеді және материалдың коррозияға төзімділігін және бетті кейінгі өңдеудің нәтижесін айтарлықтай жақсартады.


6. Беттік өңдеу


Тұтынушының қолдану талаптарына сәйкес, жасыту және маринадтаудан кейін жартылай фабрикаттар әр түрлі қолдану сценарийлері үшін әртүрлі текстурасы мен жарықтығы бар дайын өнімдерді шығару үшін беткі өңдеуден өтеді. Нарықтағы дайын өнімнің негізгі сорттары мыналарды қамтиды: жалпы өнеркәсіптік №1 ыстықтай илектелген күңгірт қабат, үнемді 2В суықтай илектеу, жоғары жылтыр айна тәрізді BA жарқын әрлеу және декорацияға тән №4 / қанатты жылтырату, щеткамен тегістеу және HL арқылы өңдеу. жабдық.


7. Кесу және жиектерді кесу


Зауыттық тот баспайтын болаттан жасалған түпнұсқа катушкалар - тапсырыс сипаттамалары бойынша кесуді қажет ететін кең ені басты катушкалар. Жоғары дәлдіктегі кесу жабдығы өткір жиектер мен саңылау ақауларын жою үшін жиектерді кесу және қырқып алуды аяқтай отырып, орамдарды тұтынушы белгілеген ендерге кеседі. Бұл төменгі өңдеу кезінде жабдықтың сызылуын және парақтың жарылуын болдырмайды; кейбір жоғары сапалы өнімдер қосымша жиекті дөңгелектеу өңдеуін алады.


8. Сапаны тексеру, орау және жөнелту


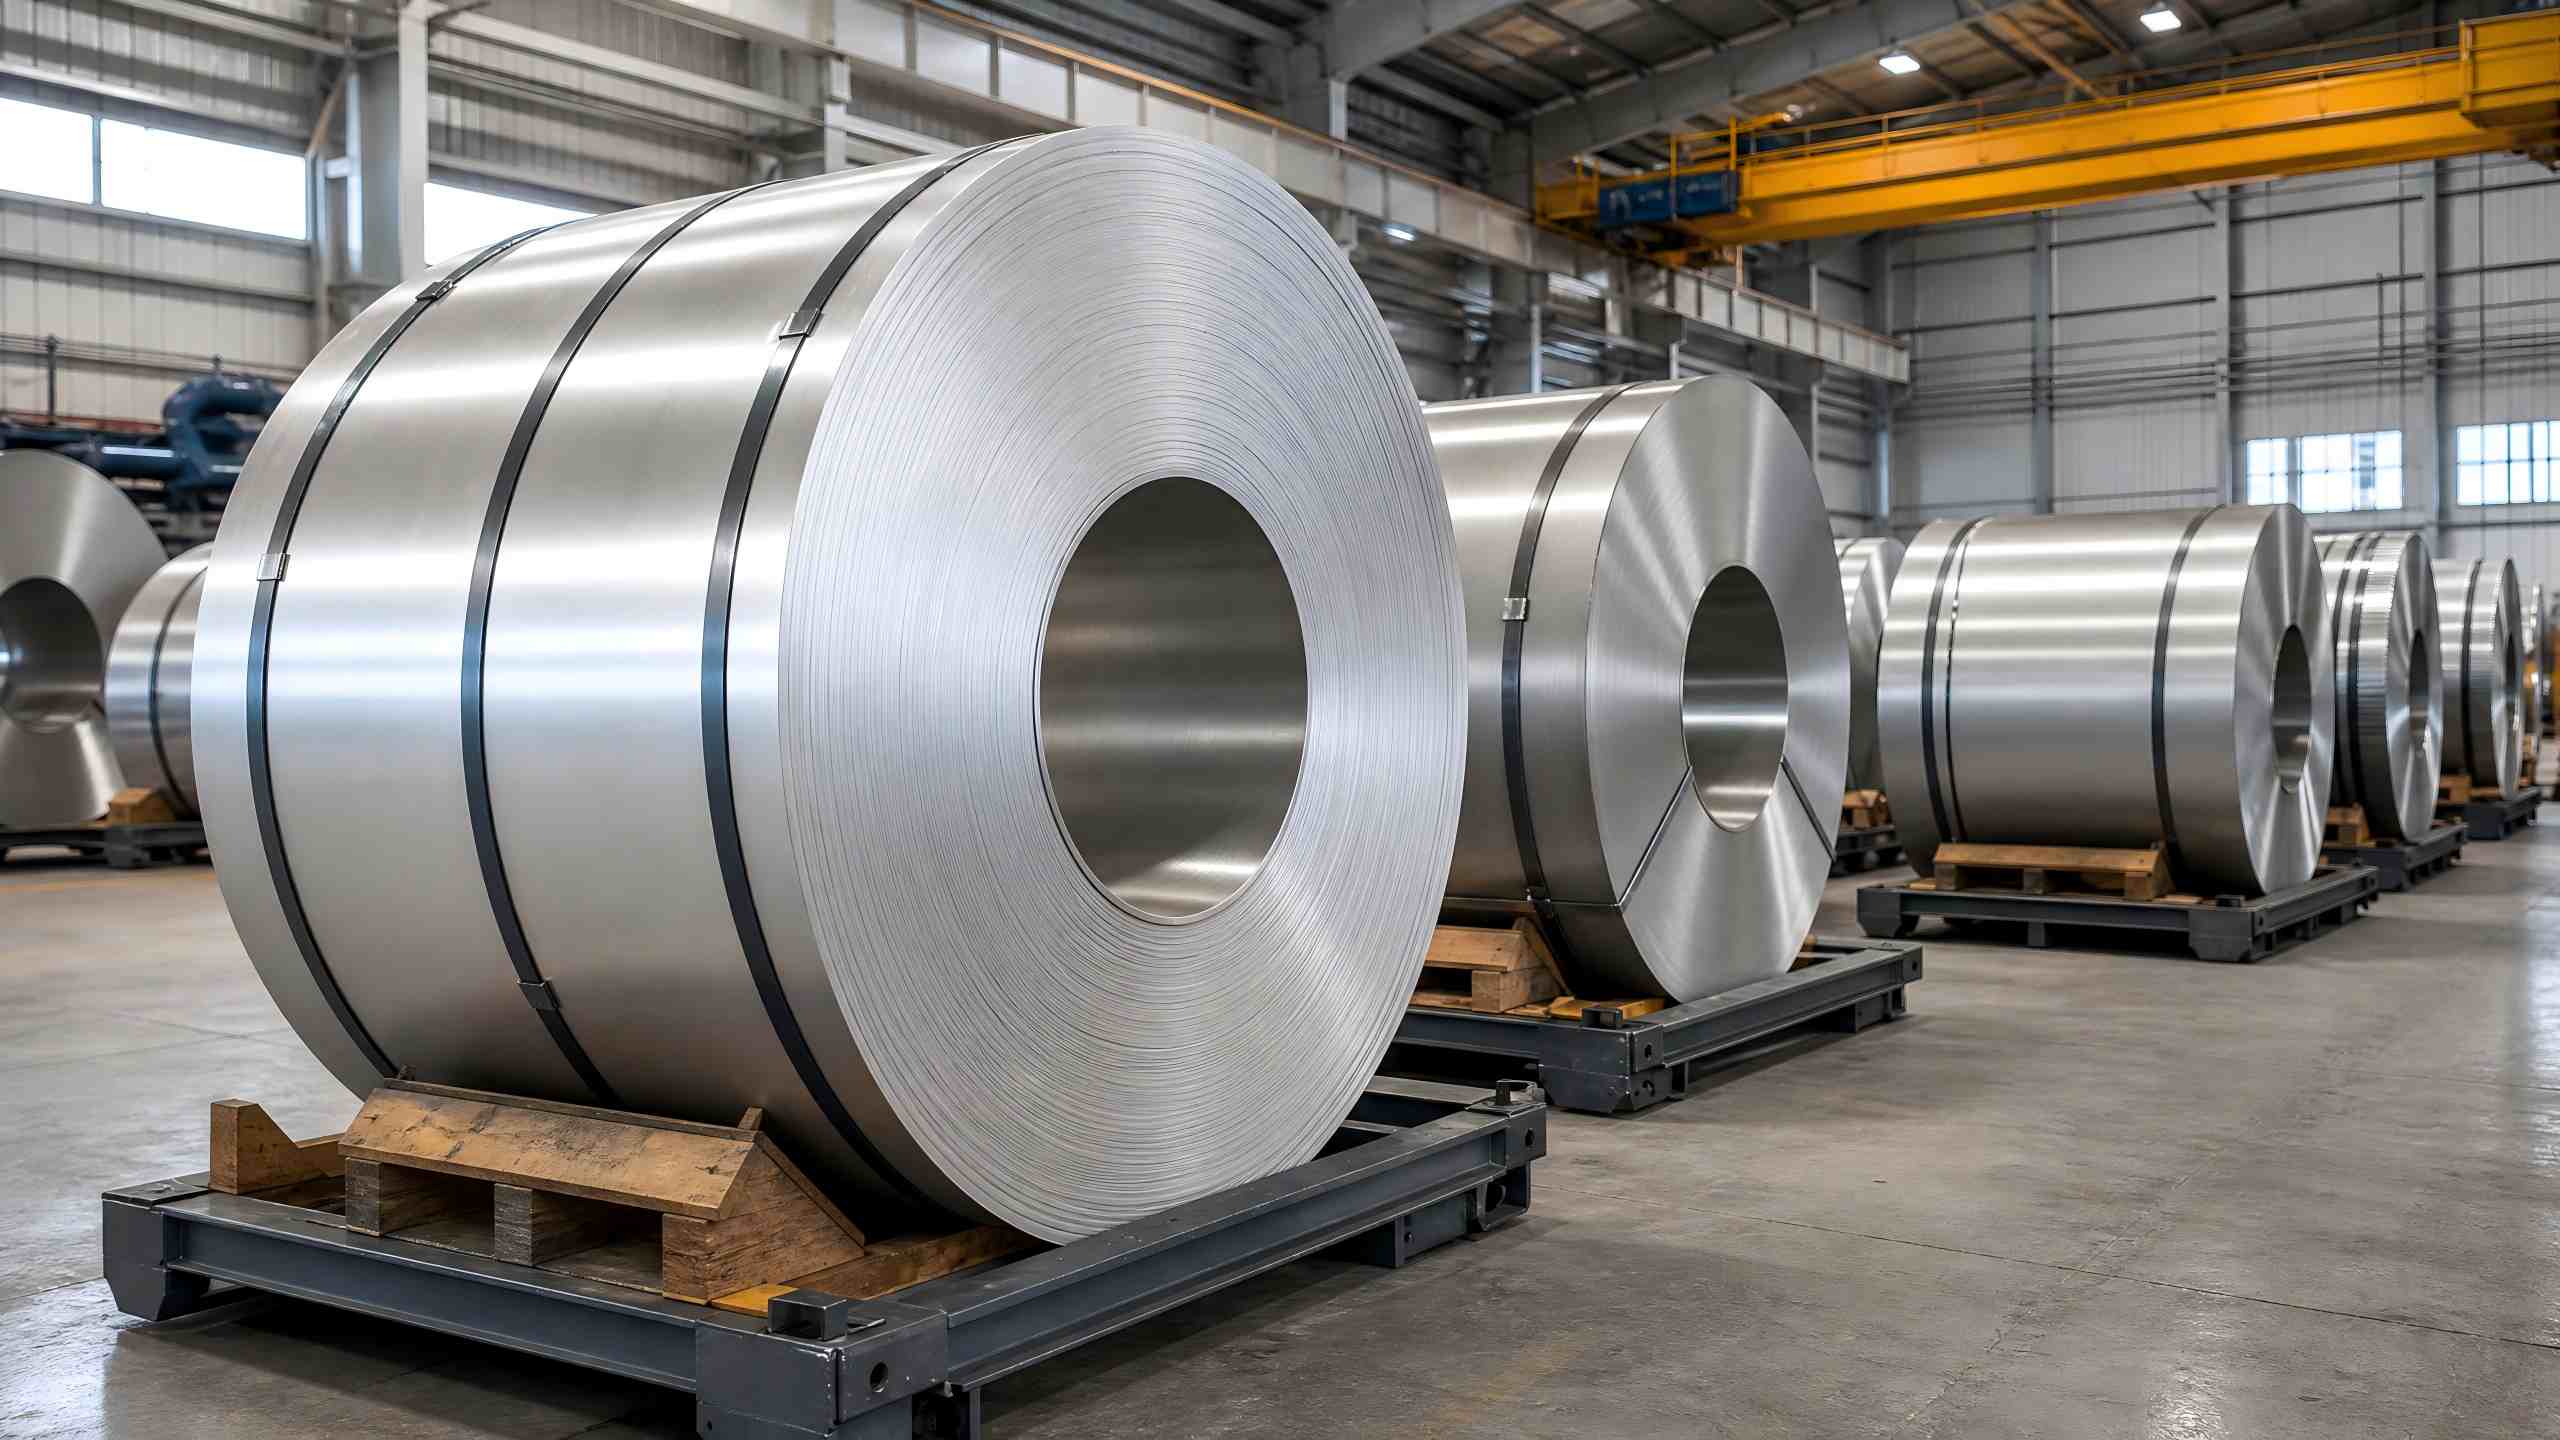
Зауытта шығарылғанға дейін дайын өнім өлшемдік төзімділікті, бет ақауларын, механикалық қасиеттерді, коррозияға төзімділікті, материалдың құрамын және басқа көрсеткіштерді қамтитын кешенді сапа тексеруінен өтеді, білікті өнімдерді таңдау үшін қатаң скринингтен өтеді. Сәйкес тот баспайтын болаттан жасалған катушкалар тасымалдау және сақтау кезінде сызаттардан, ылғалдың түсуінен және тот басудан сақтайтын ылғалдан қорғайтын қағазбен, қорғаныш темір парақтармен және болат таспамен көп қабатты қорғалған.

Stainless Steel Coil Warehouse

II. Тот баспайтын болаттан жасалған катушкалар үшін дұрыс сақтау әдістері


Тот баспайтын болаттан жасалған катушкалардың өнімділігі тұрақты емес. Дұрыс емес сақтау шарттары тот басуды, деформацияны және беттің ластануын оңай тудырады, бұл қызмет көрсетуге тікелей әсер етеді. Қызмет мерзімін ұзарту үшін стандартталған сақтау ережелерін сақтау қажет.


1. Сақтау-қоршаған ортаға қойылатын талаптар


Тот баспайтын болаттан жасалған катушкаларды құрғақ, желдетілетін, таза жабық қоймаларда, жаңбырдан, ылғалды ылғалдан, қышқылдардан, сілтілерден және коррозиялық газдардан алыс ұстаған жөн — бұл катушкалардың сапасын сақтаудың негізі. Ылғалды, жабық орталарға ұзақ уақыт әсер ету тот баспайтын болаттан оңай тотығу дақтарын және беткі тот басып, оның бастапқы тоттанбайтын қабатын зақымдайды.


Егер жобалық шектеулерге байланысты уақытша ашық жерде сақтау мүмкін болмаса, жаңбыр суының, шаңның және ластаушы заттардың беттерге тиіп кетуіне жол бермеу үшін болат катушкалар ылғалдан қорғайтын тығыздалған өңдеуге арналған ауыр су өткізбейтін брезентпен толығымен және тығыз оралуы керек. Сыртта сақтау мерзімі қысқа болуы керек.


2. Стандартты жинақтау тәжірибелері


Тот баспайтын болаттан жасалған катушкаларды жинақтауды қатаң стандарттар басқарады; кездейсоқ қадаларға және қысуға тыйым салынады. Ағаш немесе резеңке аралық бекіткіштер болат пен болаттың тікелей үйкелісін болдырмас үшін және беткі сызаттар мен қысу ойықтарын тиімді болдырмас үшін сақтау кезінде әрбір орамды бөлуі керек. Катушкалар көлденең орналастырылуы керек; Өлшем дәлдігіне нұқсан келтіретін ұзақ мерзімді гравитациялық қысу нәтижесінде болатын катушкалардың деформациясын және борпылдақ катушкаларды болдырмау үшін еңкейтуге және тік тұруға тыйым салынады.


III. Тасымалдау және күнделікті техникалық қызмет көрсету бойынша кеңестерТот баспайтын болаттан жасалған катушкалар


1. Тасымалдау және тиеу-түсіру сипаттамалары


Тот баспайтын болаттан жасалған катушкалар жоғары дәлдіктегі беттермен және зақымдануға бейімділікпен тасымалдау, тиеу және түсіру кезінде берік қорғанысты қажет етеді. Өңдеу үшін арнайы жүк көтергіш жабдықтар мен қорғаныш құралдары пайдаланылуы керек. Болат сым арқандар бетінің зақымдалуын, бұрыштардың сынуын және бетінің сызаттарын тудыратын соқтығыстар мен үйкелістерді болдырмау үшін катушкалар беттерімен тікелей байланыста болмауы керек. Барлық операциялар жұмсақ көтеру және орналастыруды қолдануы керек; орамның тұтастығын сақтау үшін лақтыруға және сүйреуге тыйым салынады.


2. Күнделікті тазалау және техникалық қызмет көрсету


Ұзақ сақталатын тот баспайтын болаттан жасалған катушкалар үшін тот басуды, ластануды, деформацияны және басқа да мәселелерді уақтылы анықтау үшін мерзімді тексерулер жүргізілуі керек. Беттердегі жеңіл шаң мен дақтарды жұмсақ шүберекпен және бейтарап жуғыш затпен сүртіңіз. Құрамында хлор бар тазартқыштарға, сондай-ақ күшті қышқылды және күшті сілтілі тазартқыштарға қатаң тыйым салынады; мұндай тазартқыштар тот баспайтын болаттан жасалған пассивация қабатын зақымдап, коррозияға төзімділікті күрт төмендетеді және кейінгі кезеңде кең тот басуға әкеледі.


IV. Қолдану өрістері және нарықтық үрдістер


1. Негізгі қолданба сценарийлері


Тот баспайтын болаттан жасалған орамдар коррозияға төзімділігі, жоғары беріктігі, оңай өңделуі және тартымды көрінісінің артықшылықтарымен, негізінен архитектуралық безендіруді, автомобиль жасауды, тұрмыстық техниканы, химиялық жабдықты, дәл аппаратураны, ас үй-ванна өндірісін, лифттерді безендіруді және көптеген басқа салаларды қамтитын өте кең қолданбаларды табады. Олар өнеркәсіптік өндіріс пен үйді жақсарту жобаларына қажетті материалдарды білдіреді.


2. Өнеркәсіп-нарықтың даму тенденциялары


Төменгі ағынды өңдеу технологияларын үздіксіз жаңарту тот баспайтын болаттан жасалған катушкалар үшін нарықтың сапасына қойылатын талаптардың артуына әкеледі. Ультра жұқа, жоғары дәлдіктегі, берік тот баспайтын болаттан жасалған катушкаларға нарық сұранысы жылдан жылға артып келеді. Сонымен қатар, қоршаған ортаны қорғау саясатының негізінде, экологиялық таза, энергияны аз тұтынатын тот баспайтын болаттан жасалған өндіріс процестері негізгі ағымға айналды. Қоршаған ортаға зиянсыз тот баспайтын болаттан жасалған катушкалар мен жоғары сапалы арнайы легирленген тот баспайтын болаттан жасалған катушкалар перспективалы нарықтық перспективалары бар болашақ саланы дамытудың негізгі тенденцияларын құрайды.


Түйіндеме


Тот баспайтын болаттан жасалған катушкалардың жоғары сапасы стандартталған өндірістік процестер мен ғылыми сақтау схемаларынан туындайды. Әрбір процедура - балқыту, ыстықтай илемдеу, суықтай илемдеу, күйдіру-маринадтау, өңдеу, жөнелтуге дейін кесу - материалдың негізгі өнімділігін анықтайды. Стандартталған сақтау, тасымалдау және ағымдағы техникалық қызмет көрсету қызмет мерзімін ұзарту және операциялық өнімділікті тұрақтандыру үшін өте маңызды.


Nature Steel Group стандартталған процестер арқылы қатаң сапаны бақылауды тұрақты түрде жүзеге асырады және қоймаларды кәсіби басқару арқылы жеткізуді қамтамасыз етеді, бұл тұтынушыларға материал өнімділігін арттыруға, шығындарды азайтуға және әртүрлі жоғары технологиялық және өнеркәсіптік өндіріс талаптарын қанағаттандыру үшін шығындарды азайтуға көмектеседі.


Қатысты жаңалықтар
Маған хабарлама қалдырыңыз
X
Біз cookie файлдарын сізге жақсырақ шолу тәжірибесін ұсыну, сайт трафигін талдау және мазмұнды жекелендіру үшін пайдаланамыз. Осы сайтты пайдалану арқылы сіз cookie файлдарын пайдалануымызға келісесіз.Құпиялылық саясаты
ҚабылдамауҚабылдау