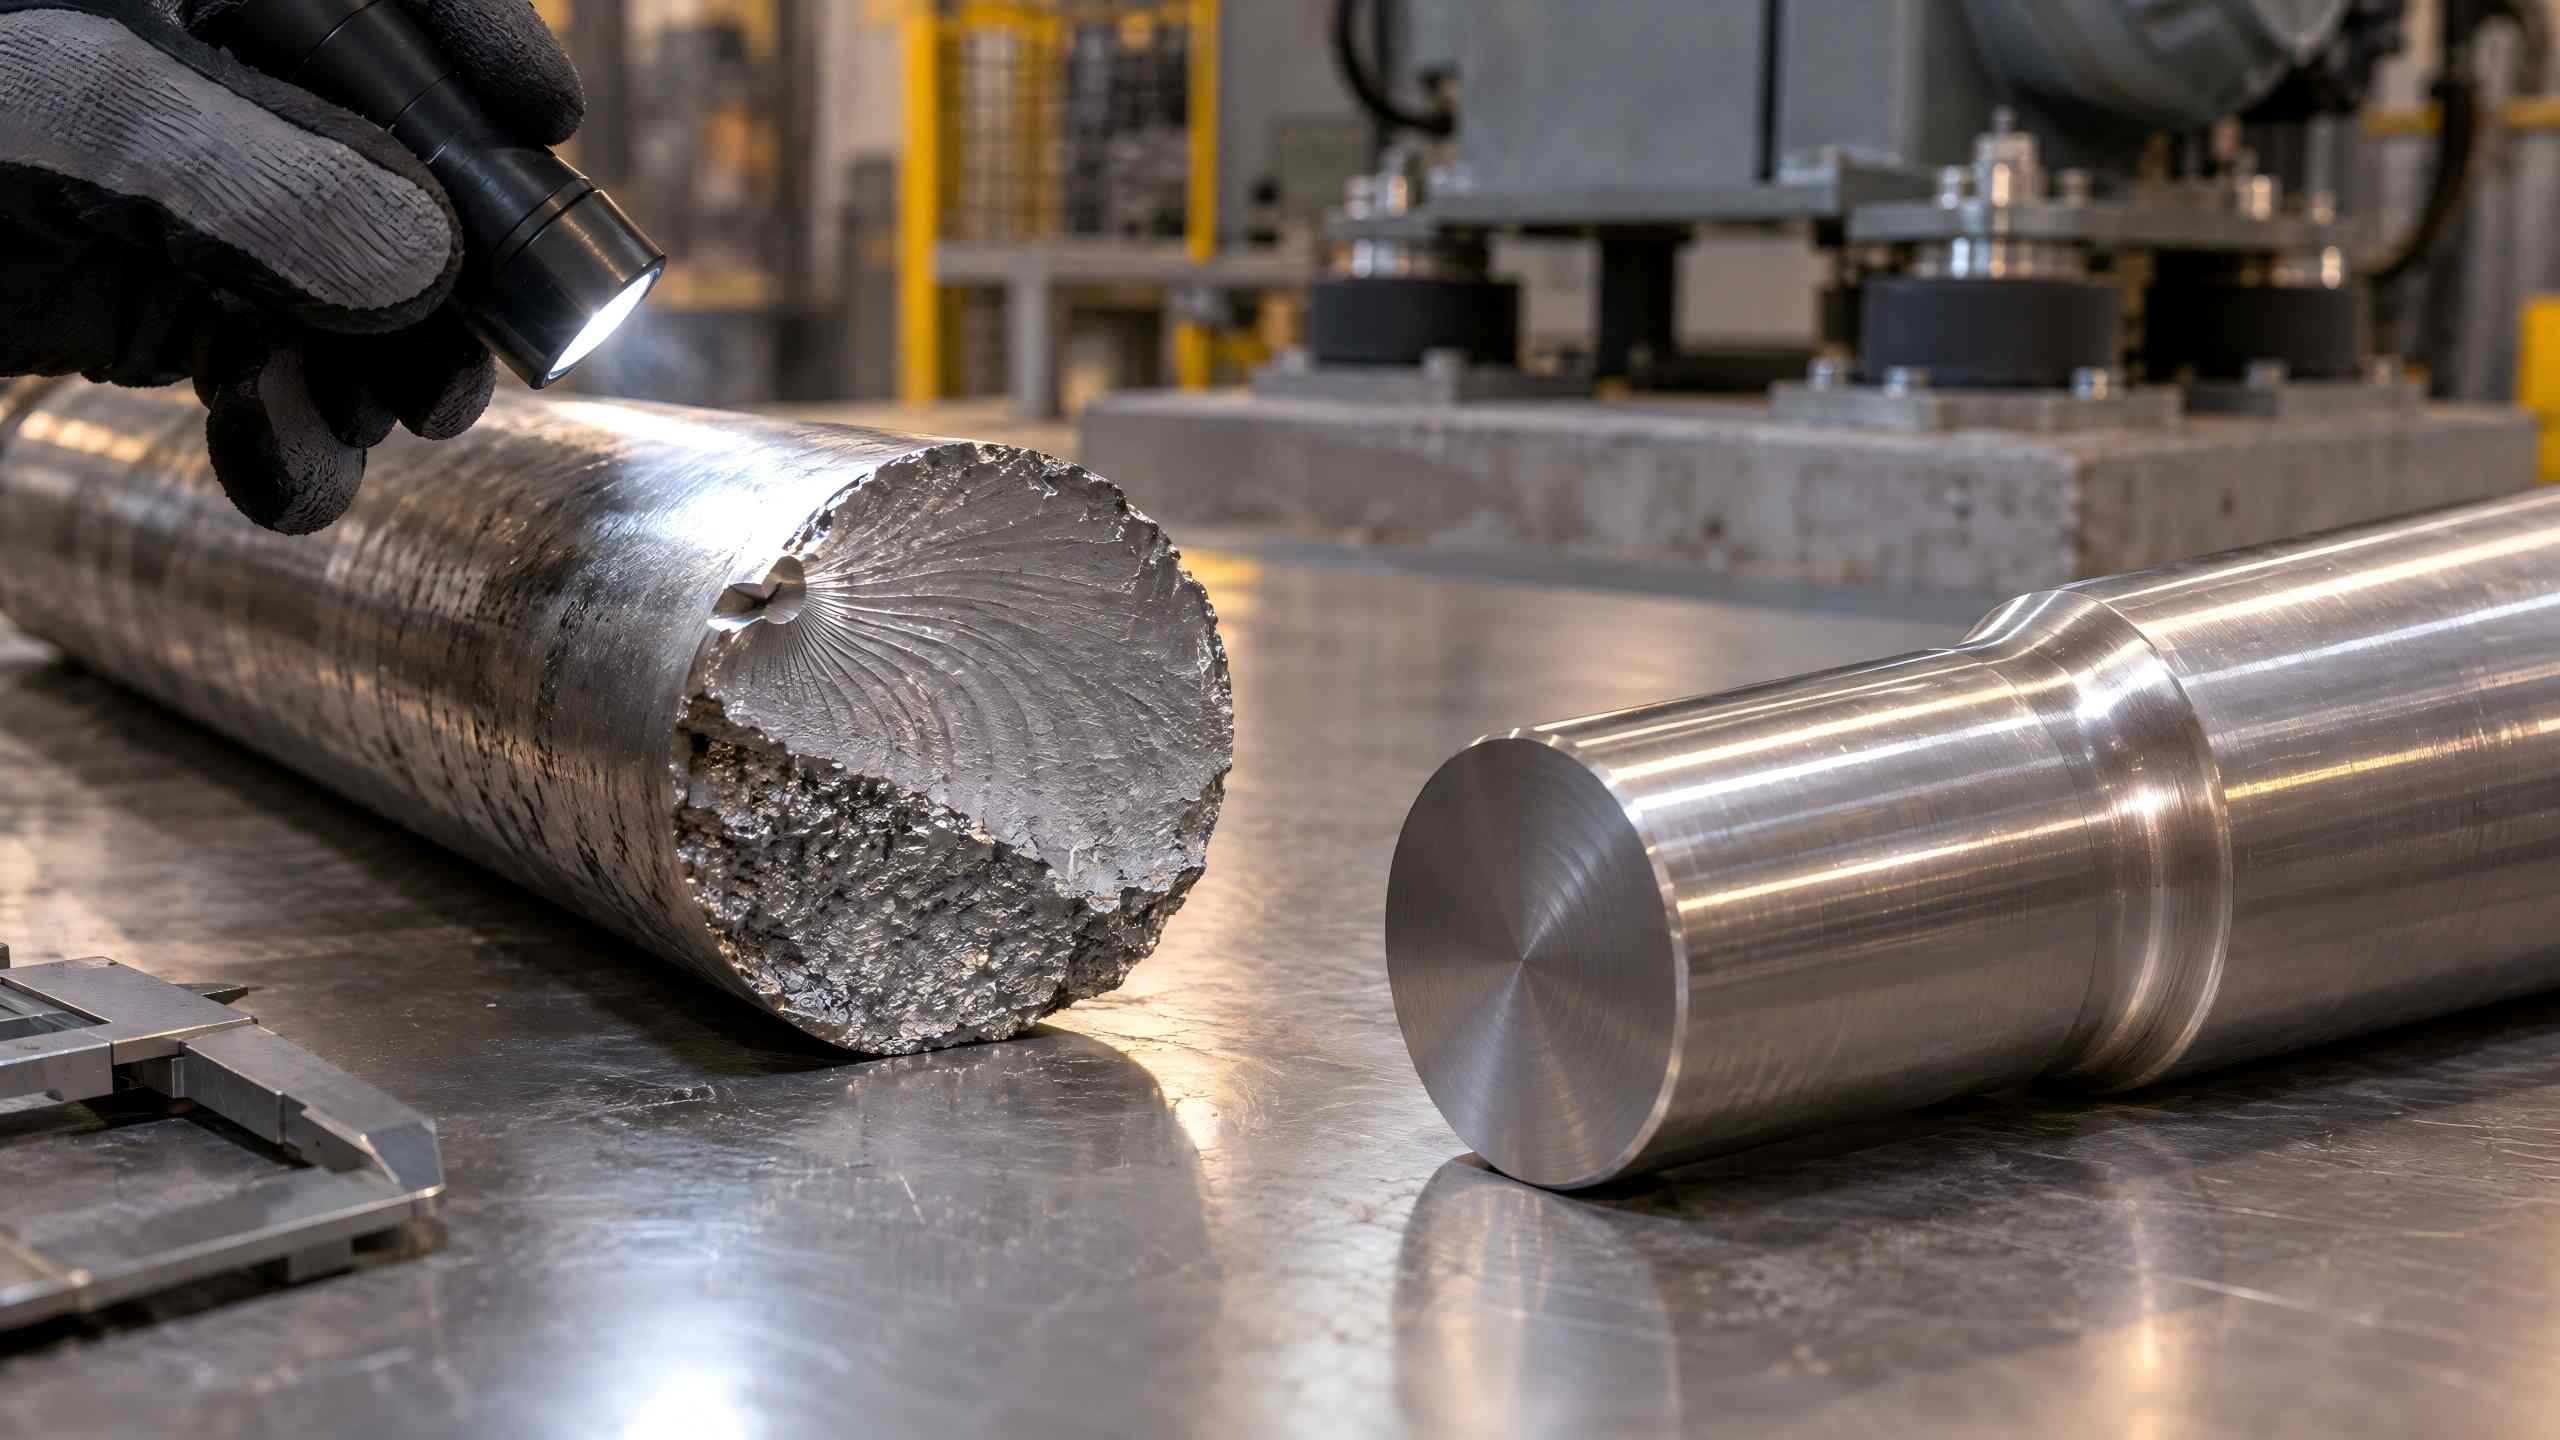
Неліктен 304 баспайтын болаттан жасалған дөңгелек жолақтар ұзақ мерзімді қызмет көрсетуден кейін күтпеген жерден сынып қалады? Көп жағдайда бұл материалдың беріктігінің жеткіліксіздігінен емес, ұзақ мерзімді циклдік кернеуден туындаған шаршау зақымдануынан болады. Шаршау ақаулығы жасырылады, баяу дамиды және кенеттен пайда болады, бұл жабдықты пайдалану және техникалық қызмет көрсету үшін жасырын үлкен қауіптер тудырады. Көптеген дала жағдайларына сүйене отырып,NatureSteel304 дөңгелек жолақтардың шаршау сынуының негізгі себептері мен оңтайландыру шешімдерін қорытындылайды, бұл кәсіпорындарға мұндай сәтсіздіктерді толығымен болдырмауға көмектеседі.
I. 304 тот баспайтын болаттан жасалған дөңгелек штангалар үшін шаршау сынуының принциптері мен негізгі әсер ететін факторлары
Дөңгелек жолақтар ұзақ уақыт бойы қайталанатын керілу-сығу және діріл сияқты ауыспалы жүктемелерге ұшыраған кезде, жергілікті жоғары кернеу аймақтарында микро-жарықтар пайда болады. Жабдық жұмыс істеп тұрғанда, жарықтар үздіксіз кеңейіп, ақырында жалпы сынуға әкеледі. Олардың ішінде кернеу амплитудасы, орташа кернеу және кернеу циклдерінің саны дөңгелек жолақтардың шаршау мерзімін тікелей анықтайтын үш негізгі фактор болып табылады. Үлкенірек кернеу ауытқуы, жоғары орташа жүктеме және көп кернеу циклдері сыну қаупінің жоғары болуына сәйкес келеді.
II. 304 баспайтын болаттан жасалған дөңгелек жолақтар үшін шаршаудың сынуының негізгі себептері
1. Стандарттан төмен шикізат сапасы
Инфрақұрылымдық құрылыс пен өңдеу өнеркәсібінің дамуымен 304 баспайтын болаттан жасалған дөңгелек жолақтарға нарық сұранысы өсіп келеді. Дегенмен, салалық қадағалауда кейбір стандартты емес сапасыз материалдардың нарыққа шығуына мүмкіндік беретін олқылықтар бар. Мұндай дөңгелек жолақтарда тұрақсыз химиялық құрамы, ірі түйіршіктері және ішкі ақаулары, соның ішінде шлак қосындылары мен кеуектер бар, олар шаршауға төзімділікті айтарлықтай төмендетеді және жабдықтың ұзақ мерзімді жұмысы кезінде сынудың жасырын көзі ретінде әрекет етеді.
2. Жергілікті кернеу концентрациясы
Кернеудің шоғырлануы диаметрдің күрт өзгеруі, өткір қадамдық бұрыштар, жіптердің түбірлері және дөңгелек жолақтардағы өңдеу сызаттары сияқты позицияларда оңай пайда болады. Ауыспалы жүктемелер кезінде микро-жарықтар алдымен осы позицияларда басталады және сынуды тудыратындай бірте-бірте таралады, бұл шаршаудың бұзылуының негізгі индукциясы ретінде қызмет етеді.
3. Беттік ақаулар және коррозиядан шаршау
Кедір-бұдыр өңделген беттер, оксидті қабыршақтар және соқтығысудан болатын ойықтар дөңгелек жолақтардың беткі қабатын зақымдайды. Ылғалды немесе хлориді бар жұмыс жағдайында дөңгелек жолақтарда шұңқырлар пайда болады және табиғи жарық көздері ретінде әрекет етеді. Коррозия мен ауыспалы жүктемелердің қосындысы коррозияның шаршауын тудырады, жарықшақтардың таралуын тездетеді және жабдықтың қызмет ету мерзімін қысқартады.
4. Дұрыс емес құрастыру және құрастыру
Секцияның күрт өзгеруі, филе ауысуларының болмауы, құрастыру кезінде тураланбау және шамадан тыс кедергілер дөңгелек жолақтарды қосымша иілу кернеуіне ұшыратады, бұл материалдың шаршау зақымдалуын үздіксіз күшейтеді.
III. 304 баспайтын болаттан жасалған дөңгелек штангалардың шаршау сынуына арналған практикалық шешімдер
1. Шикізат сапасын қатаң бақылау
Сатып алу кезінде ресми ұлттық стандартты өнімдерді таңдап, механикалық қасиеттері мен химиялық құрамын тексеру үшін материалды сынау есептерін сұраңыз. Суық тартылған 304 дөңгелек жолақтар жоғары циклдік жүктемелері бар жұмыс жағдайлары үшін қолайлы. Материалдық ақаулардан туындаған шаршау сынуын түбегейлі болдырмау үшін ішкі ақауларды жою үшін ақауларды анықтауды жүргізіңіз.
2. Стресс концентрациясын жою үшін құрылымдарды оңтайландыру
Дөңгелек жолақ қадамдары мен диаметрлі өтпелі бөліктер үшін тегіс филе конструкцияларын қабылдаңыз және өткір бұрыштық құрылымдарды алып тастаңыз. Металл талшықтардың тұтастығын сақтау, жіптерді кесу нәтижесінде пайда болатын құрылымдық ақауларды болдырмас және жалпы шаршауға төзімділікті жақсарту үшін домаланған жіптерге артықшылық беріледі.
3. Беттік қорғаныс өңдеуді күшейту
Сызаттар мен оксид қабаттарын кетіру үшін жоғары кернеу аймақтарын жылтыратыңыз. Беткі қабатта қалдық қысу кернеуін қалыптастыру үшін микро-жарықшақтардың басталуын тежеу үшін оқтауды қабылдау қажет. Тасымалдау және орнату кезінде қорғаныс шараларын қабылдаңыз және коррозиядан шаршаудың алдын алу үшін ауыр жұмыс жағдайында коррозияға қарсы өңдеуді орындаңыз.
4. Құрастыру және жабдықтың жұмыс жағдайын стандарттау
Орнату кезінде коаксиалдылықты қамтамасыз етіңіз және қосымша кернеуді азайту үшін фитингтің дәлдігін және алдын ала тарту күшін ақылға қонымды түрде бақылаңыз. Кернеу ауытқуын азайту үшін жоғары жиілікті діріл жабдығы үшін демпферлік құрылымдарды орнатыңыз және ықтимал микро-жарықтарды анықтау үшін жүйелі түрде тексеріп отырыңыз.
IV. Қорытынды
Жалпы, кернеу концентрациясын дұрыс болдырмау, бетті тиісті қорғау және білікті жоғары сапалы профильдерді таңдау 304 баспайтын болаттан жасалған дөңгелек жолақтардың шаршау сыну мәселелерін тиімді шеше алады. Тот баспайтын болаттан жасалған жоғары сапалы профильдерді өндіруге назар аудара отырып,NatureSteelтұрақты материал өнімділігі және күрделі өңдеу әдістері арқылы дөңгелек жолақтардың шаршауға төзімділігін түбегейлі жақсартады және жабдықтың ұзақ мерзімді қауіпсіз жұмысына кепілдік береді.
Біз cookie файлдарын сізге жақсырақ шолу тәжірибесін ұсыну, сайт трафигін талдау және мазмұнды жекелендіру үшін пайдаланамыз. Осы сайтты пайдалану арқылы сіз cookie файлдарын пайдалануымызға келісесіз. Құпиялылық саясаты